ผู้จัดการสายงานที่ย้ายการผลิตจากเหล็กม้วนไปเป็นอลูมิเนียมขึ้นรูปม้วนแทบจะไม่ได้เก็บเอกสารการตั้งค่าไว้ ผู้ผลิตที่ขึ้นรูป 5052-H32 ขนาด 1.5 มม. สำหรับขายึดสำหรับติดตั้งพลังงานแสงอาทิตย์อาจเห็นคลื่นที่ขอบทุกๆ 40 เมตร หรือดูสปริงขาโปรไฟล์เปิดออก 4 องศาเมื่อออกจากสถานีสุดท้าย แถบวัดเหมือนกัน ม้วนสะอาด และความเร็วของเส้นไม่เคยเปลี่ยนแปลง สิ่งที่เปลี่ยนแปลงไปคือวัสดุ: อลูมิเนียมแข็งตัวได้เร็วกว่าเหล็ก เก็บพลังงานยืดหยุ่นได้มากกว่าเมื่อเทียบกับความแข็งแรงของผลผลิต และนำความร้อนออกไปด้วยอัตราประมาณสามเท่าของเหล็ก
อลูมิเนียมขึ้นรูปม้วน คือการดัดงออลูมิเนียมคอยล์เพิ่มขึ้นอย่างต่อเนื่องโดยเรียงตามลำดับของโรลสเตชั่นที่โค้งงอ เพื่อสร้างโปรไฟล์หน้าตัดที่คงที่ หลักการขึ้นรูปนั้นสอดคล้องกับเหล็กกล้า แต่ความแตกต่างข้างต้นจะเปลี่ยนการตัดสินใจในขั้นตอนการผลิตทุกครั้ง เช่น การเลือกโลหะผสม ผิวสำเร็จของเครื่องมือ การหล่อลื่น ความเร็วของท่อ และพิกัดความเผื่อที่คุณสามารถเสนอราคาได้อย่างตรงไปตรงมา
โลหะผสมที่ครองการขึ้นรูปม้วนอลูมิเนียมคือซีรีส์ 1xxx, 3xxx และ 5xxx และโลหะผสม 6xxx ควรขึ้นรูปด้วยอุณหภูมิที่นุ่มนวลเท่านั้น ยิ่งอารมณ์รุนแรงเท่าไร โปรไฟล์ก็จะยิ่งร้าวที่เส้นโค้งมากขึ้นเท่านั้น
ซีรีส์ 1xxx ซึ่งเป็นอะลูมิเนียมบริสุทธิ์เป็นหลัก ให้ความสามารถในการขึ้นรูปได้ดีที่สุดแต่มีความแข็งแรงต่ำมาก ดังนั้นจึงเหมาะกับขอบตกแต่ง การตกแต่ง และปะเก็น ซีรีส์ 3xxx เพิ่มแมงกานีส และ 3003 เป็นค่าเริ่มต้นสำหรับโปรไฟล์หลังคา รางน้ำ และโครงแสงอาทิตย์ เนื่องจากทำให้การยืดตัว ความต้านทานการกัดกร่อน และต้นทุนสมดุลกัน ซีรีส์ 5xxx เพิ่มแมกนีเซียม: 5052 และ 5056 ให้ความแข็งแรงของผลผลิตประมาณสองเท่าของ 3003-H14 และกลายเป็นมาตรฐานสำหรับโปรไฟล์ทางทะเล การขนส่ง และถัง ซีรีส์ 6xxx สามารถรักษาความร้อนได้ 6061-T4 สามารถขึ้นรูปเป็นม้วนโดยมีรัศมีกว้างได้ แต่โดยทั่วไปแล้ว 6061-T6 จะมีรอยแตกร้าว และไม่ควรกำหนดให้มีการดัดงอด้วยความเย็น
| โลหะผสมและอารมณ์ | ความแข็งแรงของผลผลิต | การยืดตัว | นาที รัศมีโค้ง | โปรไฟล์ทั่วไป |
| 1100-อ | 35 เมกะปาสคาล | 35% | 0.5 ตัน | ตัดแต่ง แวบวับ ตกแต่ง |
| 3003-อ | 45 เมกะปาสคาล | 25% | 1.0 ตัน | หลังคา,รางน้ำ |
| 3003-H14 | 145 เมกะปาสคาล | 12% | 1.5 ตัน | โครงโซลาร์หน้าตัดทั่วไป |
| 5052-H32 | 195 เมกะปาสคาล | 12% | 2.0 ตัน | ทางทะเลการขนส่งรถถัง |
| 6061-T4 | 145 เมกะปาสคาล | 22% | 2.5 ตัน | ส่วนโครงสร้าง |
อะลูมิเนียมจะสปริงกลับได้มากเป็นสองเท่าของเหล็กเหนียวที่มีความแข็งส่วนเท่าๆ กัน และจะแข็งตัวเร็วมากจนแถบที่เข้าสู่สถานีที่ 5 นั้นเป็นวัสดุที่แตกต่างจากเหล็กที่เข้าสู่สถานีที่ 5 โดยกลไก
แต่ละสถานีขึ้นรูปจะยกกำลังรับผลผลิตในพื้นที่ ซึ่งจะเพิ่มแรงดัดงอสำหรับสถานีถัดไป เอฟเฟกต์สะสมจะแสดงเป็นคลื่นขอบที่กว้างขึ้น โปรไฟล์โค้ง หรือมุมขาที่ลอยไปเหนือขดลวด อะลูมิเนียมนำความร้อนจากการเสียดสีออกไปอย่างรวดเร็ว ดังนั้นอาการที่มองเห็นได้ของการติดตั้งที่ไม่ดีคือฝุ่นอะลูมิเนียมละเอียดหรือการกระเด็นบนพื้นผิวม้วน ไม่ใช่แถบร้อน
เครื่องมือแบบม้วนสำหรับอะลูมิเนียมควรได้รับการขัดเงาให้มีผิวสำเร็จที่ 0.2 ถึง 0.4 ไมโครเมตร Ra ซึ่งตัดเฉือนจากเหล็กกล้าเครื่องมือ D2 หรือ DC53 และโดยปกติจะทำงานที่ความเร็ว 15 ถึง 30 เมตรต่อนาที
แนวโน้มของอะลูมิเนียมที่จะเกิดน้ำดีและเกาะติดเหล็กกล้าเครื่องมือทำให้การตกแต่งพื้นผิวและการหล่อลื่นมีความสำคัญมากกว่าการขึ้นรูปเหล็กม้วน การปรับเปลี่ยนเหล่านี้ป้องกันข้อบกพร่องที่พบบ่อยที่สุด:
รัศมีโค้งงอขั้นต่ำเป็นวิธีที่เร็วที่สุดในการเปรียบเทียบเทมเปอร์อะลูมิเนียมสำหรับการขึ้นรูปม้วน ค่านี้แสดงเป็นค่าคูณของความหนาของวัสดุ และหากเกินนั้นจะทำให้เกิดการแตกร้าวบนพื้นผิวส่วนโค้งด้านนอก
แนวทางปฏิบัติทั่วไปสำหรับการโค้งงอ 90 องศาโดยมีแกนโค้งตั้งฉากกับทิศทางการหมุน:
ค่าของการโค้งงอ 90 องศา ตั้งฉากกับทิศทางการหมุน การดัดขนานกับทิศทางการหมุนสามารถเพิ่มรัศมีขั้นต่ำได้มากถึง 50 เปอร์เซ็นต์
เหล็กอ่อน
อลูมิเนียมอัลลอยด์
เส้นการขึ้นรูปม้วนอะลูมิเนียมที่ได้รับการปรับแต่งอย่างเหมาะสมจะมีความคลาดเคลื่อนของความกว้างในการขึ้นรูปที่บวกหรือลบ 0.2 มม. และความยาวขาที่ยอมรับได้บวกหรือลบ 0.3 มม. โดยที่ความกว้างและความหนาของแถบที่เข้ามาจะยังคงอยู่ในข้อมูลจำเพาะ
ความล้มเหลวด้านคุณภาพที่พบบ่อยที่สุดในโปรไฟล์อลูมิเนียมคือคลื่นที่ขอบ ส่วนโค้งตามยาว และรอยขีดข่วนขนาดเล็กบนพื้นผิวที่มองเห็นได้ คลื่นขอบมักมาจากความกว้างของแถบที่ไม่สม่ำเสมอหรือชุดม้วนที่สึกหรอ คันธนูมาจากความหนาของแถบที่ไม่สอดคล้องกัน รอยขีดข่วนมาจากข้อบกพร่องของพื้นผิวลูกกลิ้ง สิ่งสกปรก หรือการหล่อลื่นไม่เพียงพอ ทั้งสามจะมองเห็นได้ชัดเจนขึ้นหลังจากการชุบอโนไดซ์หรือการเคลือบ PVDF ดังนั้นจึงต้องระบุข้อกำหนดของพื้นผิวในขั้นตอนการเสนอราคา ไม่ใช่ค้นพบหลังจากขดลวดแรกทำงาน
การผลิตการขึ้นรูปม้วนอะลูมิเนียมแบ่งออกเป็นสี่กลุ่มการใช้งาน: การติดตั้งพลังงานแสงอาทิตย์ การสนับสนุนทางไฟฟ้า สถาปัตยกรรม และการขนส่ง และการกำหนดค่าเครื่องจักรจะแตกต่างกันในกลุ่มเหล่านี้มากกว่าตัวเลือกโลหะผสม
โดยทั่วไปโปรไฟล์การติดตั้งพลังงานแสงอาทิตย์จะถูกสร้างขึ้นจาก 3003-H14 หรือ 5052 โดยมีความหนา 1.5 ถึง 2.5 มม. โดยมีรูที่เจาะไว้ล่วงหน้าซึ่งจะต้องมีความคลาดเคลื่อนตามยาวบวกหรือลบ 0.5 มม. พิกัดความเผื่อนั้นแทบจะเป็นไปไม่ได้เลยที่จะรักษาไว้ด้วยขั้นตอนการเจาะที่แยกจากกัน ซึ่งเป็นเหตุผลว่าทำไมสถานีเจาะเซอร์โวอินไลน์จึงถูกสร้างขึ้นในแนวเดียวกัน
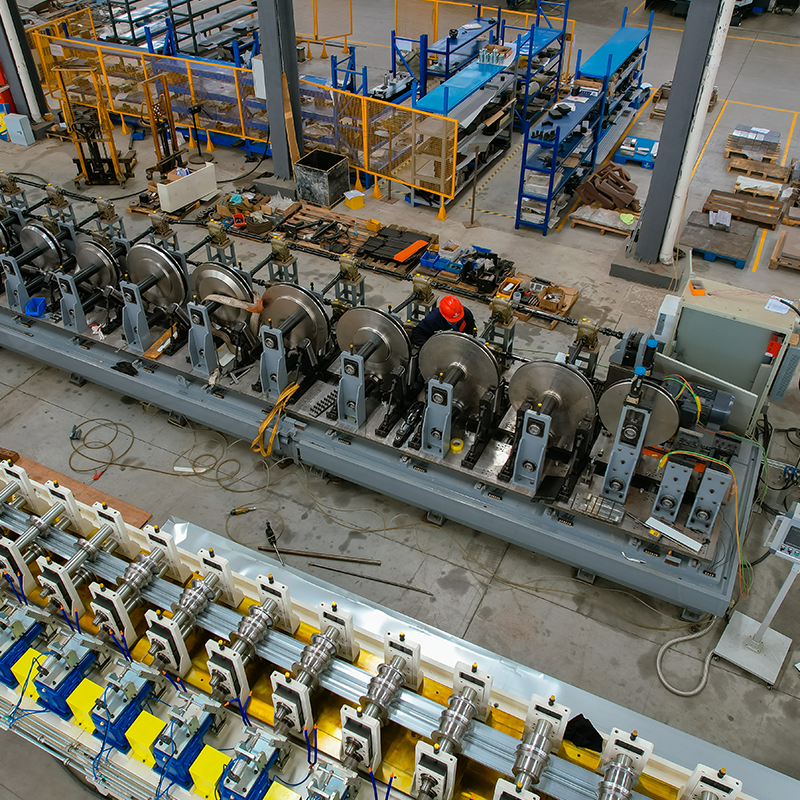
 เครื่องขึ้นรูปม้วนวงเล็บ PV พลังงานแสงอาทิตย์เจาะเซอร์โว 8 แกน สายการผลิตนี้รวมการเจาะแบบเซอร์โวเข้ากับการขึ้นรูปม้วนเพื่อรักษาพิกัดความเผื่อของรูที่แคบบนโปรไฟล์การติดตั้งพลังงานแสงอาทิตย์ โดยจัดการกับความท้าทายด้านความแม่นยำตามยาว ±0.5 มม. ที่กล่าวถึงข้างต้น ดูผลิตภัณฑ์ →
โปรไฟล์รองรับระบบไฟฟ้า เช่น ถาดเคเบิลอะลูมิเนียมและช่องสตรัทถูกสร้างขึ้นจากแถบที่บางกว่า ซึ่งปกติแล้วจะมีขนาด 0.8 ถึง 1.5 มม. และเครื่องเดียวกันมักจะใช้งานความกว้างของโปรไฟล์หลายโปรไฟล์ในกะเดียว เครื่องมือเปลี่ยนตลับอย่างรวดเร็วช่วยให้เวลาในการเปลี่ยนต่ำกว่า 30 นาที
 เครื่องขึ้นรูปม้วนถาดสายเคเบิลปรับความกว้างได้ สร้างขึ้นเพื่อการเปลี่ยนแปลงอย่างรวดเร็วระหว่างความกว้างของถาดสายเคเบิลหลายแบบ เครื่องจักรนี้เหมาะกับโปรไฟล์รองรับระบบไฟฟ้าแบบแถบบาง และใช้เวลาในการเปลี่ยนเครื่องมือไม่เกิน 30 นาที ดูผลิตภัณฑ์ →
โปรไฟล์ทางสถาปัตยกรรมประกอบด้วยกรอบโมดูล PV และกรอบประตูหน้าต่าง ซึ่งคุณภาพการโค้งงอจะกำหนดว่ามุมของกรอบปิดภายใน 0.5 มม. หรือไม่ เส้นเหล่านี้วิ่งช้าลงและต้องการให้ม้วนเสร็จสูงที่สุดในร้าน
 เครื่องขึ้นรูปม้วนโปรไฟล์กรอบ PV และประตูหน้าต่าง เครื่องจักรนี้ให้การโค้งงอที่แม่นยำสำหรับโปรไฟล์ทางสถาปัตยกรรม เช่น กรอบโมดูล PV และกรอบประตูหน้าต่าง ช่วยให้ปิดมุมได้ภายใน 0.5 มม. ตามที่อธิบายไว้ในข้อความ ดูผลิตภัณฑ์ →
ก่อนสั่งซื้อสายการผลิต ให้เปรียบเทียบกรณีศึกษาการใช้งานและขอการทดสอบการทำงานกับคอยล์ของคุณเอง ที่ ไลบรารีกรณีลูกค้า แสดงให้เห็นว่าโปรไฟล์ที่คล้ายกันได้รับการจัดการอย่างไรในสายการผลิต และ Shanghai Sihua Precision Machinery Co., Ltd. สนับสนุนการทดลองใช้งานเครื่องขึ้นรูปม้วนอะลูมิเนียม
ไม่ ในอุณหภูมิ T6 นั้น 6061 มีการยืดตัวต่ำกว่า 10 เปอร์เซ็นต์ และมีความแข็งแรงของผลผลิตสูง ดังนั้นรัศมีภายนอกจึงแตกร้าวบนโค้งที่ขึ้นรูปเป็นม้วนทั่วไป ใช้ 6061-T4, 5052-H32 หรือ 3003-H14 แทน หาก 6061-T6 เป็นข้อกำหนดในการออกแบบ ให้ม้วนแบบฟอร์มใน T4 และกำหนดอายุโปรไฟล์ที่เสร็จสมบูรณ์
สำหรับโปรไฟล์ทั่วไป 3003-H14 เป็นค่าเริ่มต้นที่ปลอดภัยที่สุด สำหรับโครงสร้าง โครงสร้าง ทางทะเล หรือการขนส่ง 5052-H32 หรือ 5056 ให้ความแข็งแรงสูงกว่าและขึ้นรูปได้เป็นที่ยอมรับ สำหรับโปรไฟล์การตกแต่งเพียงอย่างเดียว 1100-O หรือ 3003-O ช่วยลดความเสี่ยงในการแตกร้าวโดยสิ้นเชิง
งอสถานีสุดท้าย 1 ถึง 3 องศา เพิ่มสถานีกำหนดขนาดที่ใช้มุมการขึ้นรูปเป็นศูนย์ เพิ่มแรงตึงของแถบระหว่างสถานี หรือทดสอบการใช้เครื่องมือที่แก้ไขสปริงแบ็ค วัดสปริงแบ็คบนชิ้นส่วนสอบเทียบก่อนการผลิต
เกรดเหล็กกล้าเครื่องมืออาจเป็นเกรดเดียวกัน D2 หรือ DC53 แต่ผิวม้วนจะต้องละเอียดกว่า ระยะห่างที่แคบลงเล็กน้อย และการหล่อลื่นเบากว่า ความแตกต่างเหล่านี้เป็นข้อบังคับ ไม่ใช่ทางเลือก สำหรับอะลูมิเนียม
decoiler เดี่ยววัสดุกว้าง เครื่องปรับระดับ และเครื่องเจาะรูเล็กๆ ทั้งสองด้าน ลูกกล...
ดูรายละเอียด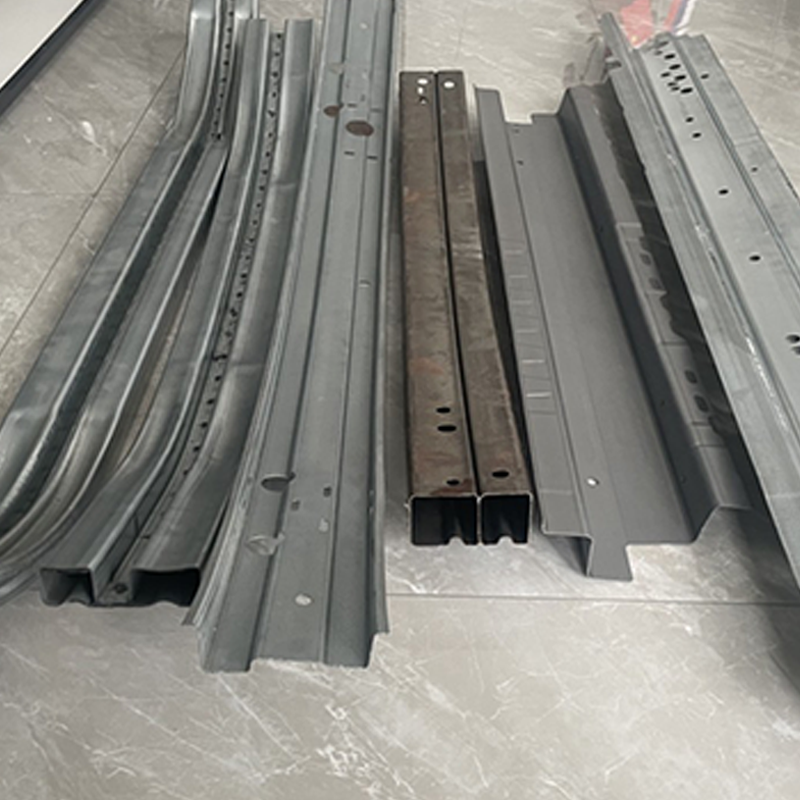
จอแสดงผลลูกกลิ้งตาย แม่พิมพ์ดัดคานป้องกันการชนด้านหน้ารถยนต์ กลไกการโค้งงอของการกลิ้งลำแสงป้องกันการชน ...
ดูรายละเอียด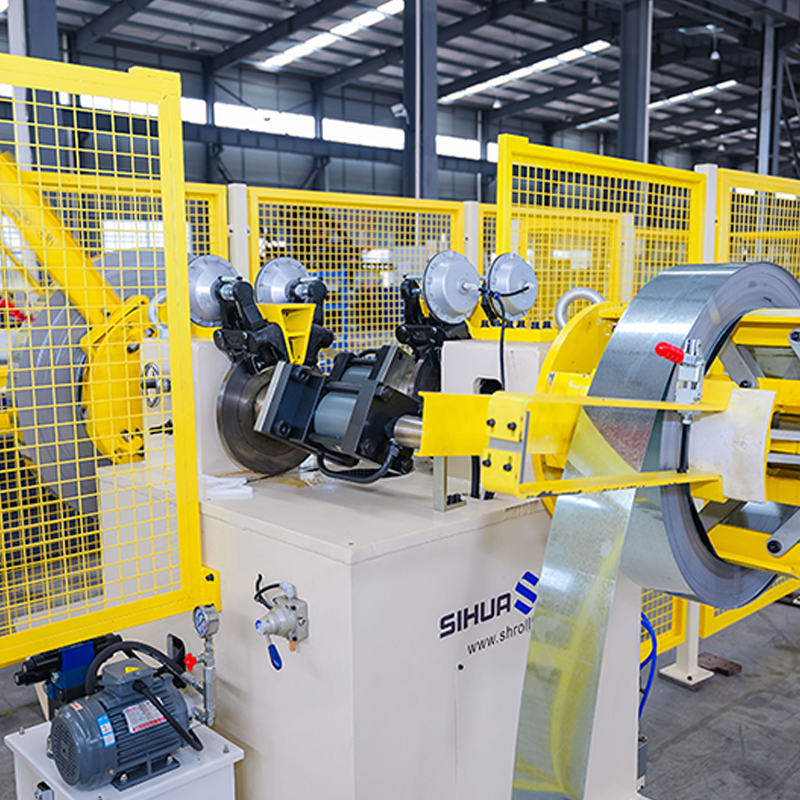
เครื่อง decoiler ไฮดรอลิกสองหัวหมุนอัตโนมัติพร้อมการตรวจจับไม่มีวัสดุ 5 ตันต่อด้าน กำลังเลเซอร์และความยาวการเชื่อมสามารถปรับ...
ดูรายละเอียด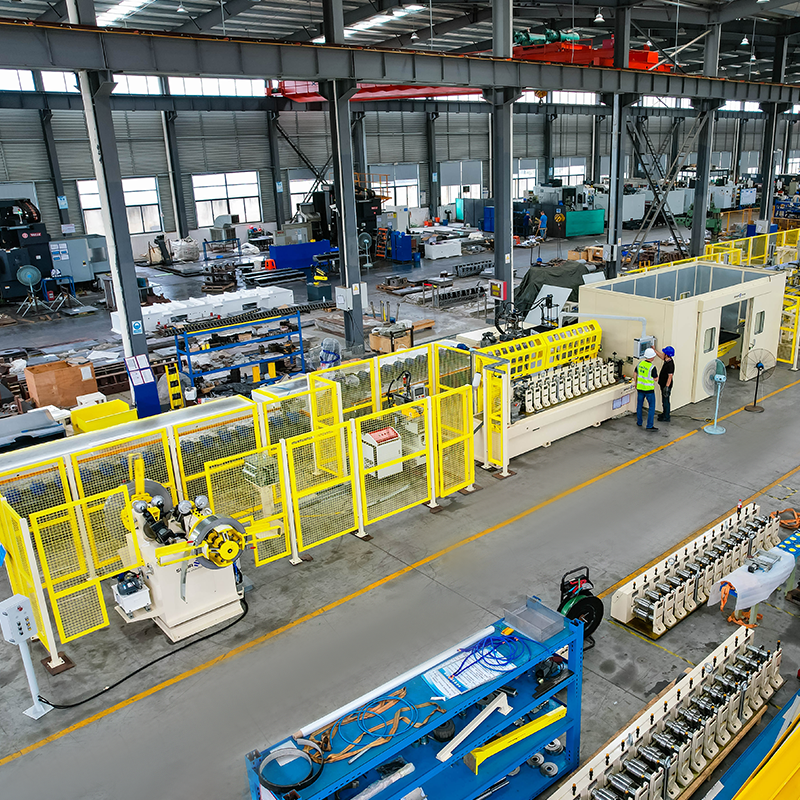
เครื่อง decoiler ไฮดรอลิกสองหัวหมุนอัตโนมัติพร้อมการตรวจจับไม่มีวัสดุ 5 ตันต่อด้าน เครื่องขึ้นรูปม้วนคาสเซ็ตแบบเปลี่ยนเร็ว (...
ดูรายละเอียด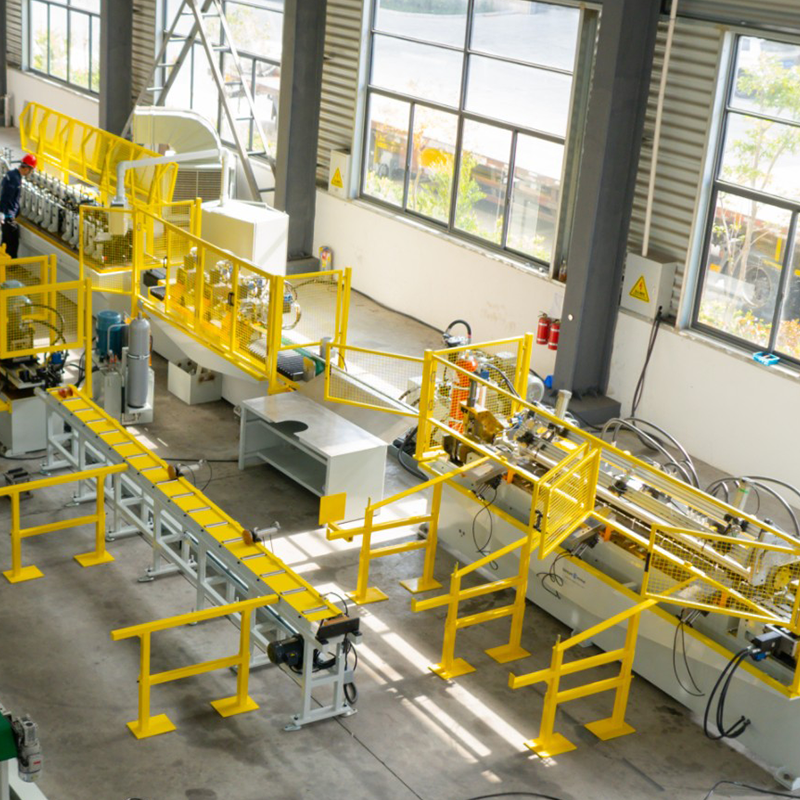
เครื่องคลายคอยล์ขยาย/หดตัวของเหล็กชุบสังกะสีแบบสองหัว, เครื่องคลายคอยล์ขยาย/หดตัวของเหล็กชุบสังกะสีสองหัว, ขายึดจัดเก็บเหล็กสำเร็จรูป, ตัวลดขนาดสายพาน ...
ดูรายละเอียด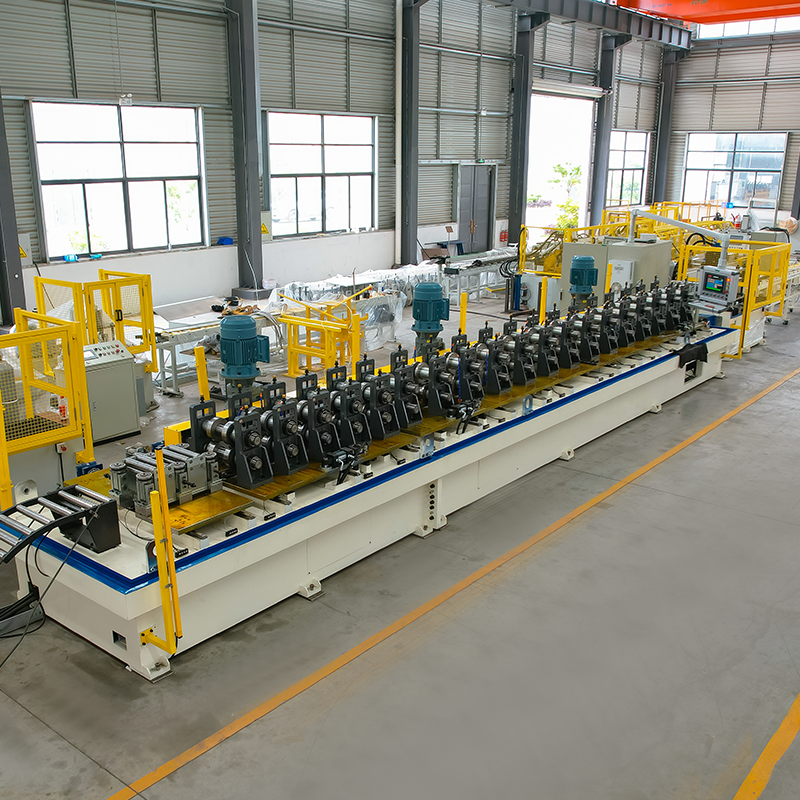
เครื่องขึ้นรูปม้วนความกว้างเปลี่ยนวงเล็บพลังงานแสงอาทิตย์อัตโนมัติ เครื่องถอดรหัสวัสดุพร้อมแท่นจัดเก็บและแขนหุ่นยนต์ ...
ดูรายละเอียดอย่าลังเลที่จะติดต่อเราเมื่อคุณต้องการเรา!
ข้อมูลการติดต่อ
ผลิตภัณฑ์
มือถือ