ผู้ผลิตโลหะที่ทำสัญญาแปมักจะใช้วิธีเดียวกัน นั่นคือการกดเบรกจะส่งชิ้นส่วนที่มีการโค้งงอหลายส่วนทุกๆ 30 ถึง 60 วินาที ในขณะที่การสั่งซื้อครั้งแรกจะต้องมีความยาวเท่ากัน 8,000 ชิ้นภายในสิ้นเดือน ก อดีตม้วนแผ่นโลหะ เปลี่ยนแปลงการคำนวณโดยการขึ้นรูปอย่างต่อเนื่องจากขดลวดที่ 15 ถึง 50 เมตรต่อนาที โดยคงไว้ซึ่งหน้าตัดหนึ่งส่วนในการทำซ้ำหลายพันครั้ง คู่มือนี้จะอธิบายว่าเครื่องจักรทำอะไรได้บ้าง โปรไฟล์ใดทำงานเร็วที่สุด และข้อมูลจำเพาะสี่ประการที่ตัดสินใจว่าสายการผลิตจะคุ้มค่าหรือไม่
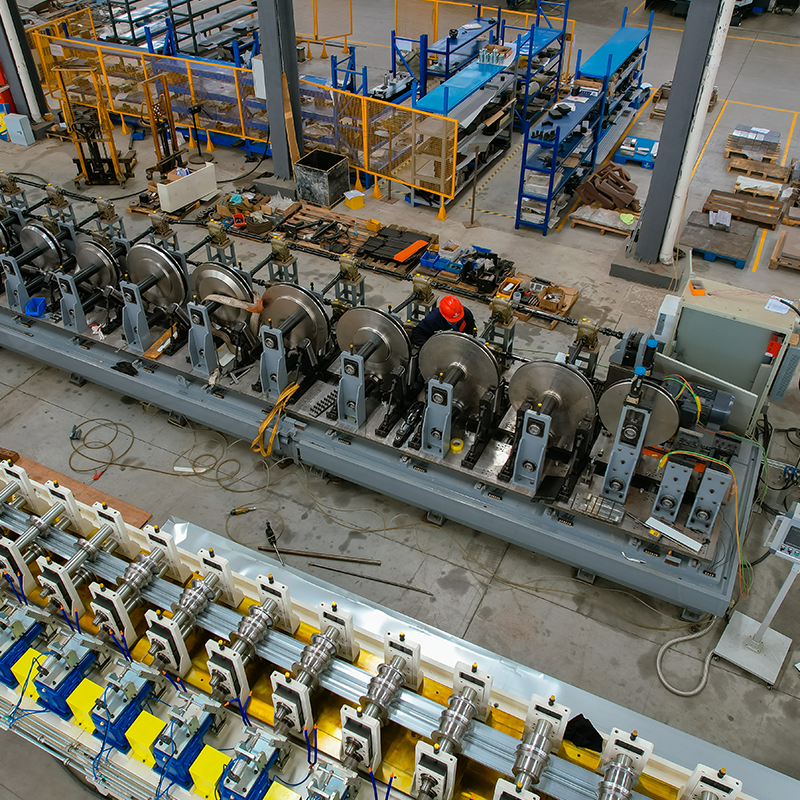
เครื่องขึ้นรูปม้วนโลหะแผ่นเป็นเครื่องขึ้นรูปต่อเนื่องที่ป้อนแถบขดผ่านลำดับของลูกกลิ้งตายที่จับคู่กัน แต่ละสถานีจะเพิ่มการเปลี่ยนแปลงมุมเล็กๆ จนกระทั่งแถบออกมาเป็นโปรไฟล์ที่เสร็จสิ้นแล้วของหน้าตัดคงที่
คำจำกัดความหลัก การขึ้นรูปม้วน คือการดัดแผ่นโลหะแบบก้าวหน้าผ่านสถานีลูกกลิ้งที่ตรงกัน 8 ถึง 24 สถานี เนื่องจากการโค้งงอแต่ละครั้งถูกสร้างขึ้นโดยเพิ่มทีละน้อย กระบวนการนี้จึงหลีกเลี่ยงปัญหาการมาร์กที่พื้นผิวและการสปริงกลับที่ปรากฏในงานกดเบรกแบบกดครั้งเดียว
ทุกบรรทัดประกอบด้วยหน่วยการทำงานห้าหน่วย:
ผลลัพธ์ที่ใช้งานได้จริงคือบรรทัดเดียวแทนที่เบรกกด เครื่องตอก และตัวจัดการวัสดุสองหรือสามตัว รูปทรงโปรไฟล์ รวมถึงจำนวนเส้นโค้ง ความลึก และความกว้างของหน้าแปลน เป็นตัวกำหนดจำนวนสถานี: ปล่อยให้มีหนึ่งถึงสามสถานีต่อเส้นโค้ง โดยมีสองสถานีเป็นรูปการวางแผนทั่วไป
แม่พิมพ์ม้วนโลหะแผ่นที่ถูกต้องถูกกำหนดโดยกลุ่มโปรไฟล์ที่ผลิต เนื่องจากรูปทรงหน้าตัดจะกำหนดจำนวนสถานี ต้นทุนเครื่องมือ และความเร็วของสายการผลิตที่สมจริง กลุ่มไลน์ที่ติดตั้งเชิงพาณิชย์ออกเป็นห้าช่วงที่แสดงด้านล่าง
 เครื่องขึ้นรูปม้วน CUZ Sigma พร้อมการเปลี่ยนความกว้างอัตโนมัติ เครื่องจักรนี้สร้างโปรไฟล์ CUZ สามโปรไฟล์และ CU-sigma สามโปรไฟล์ในหนึ่งบรรทัด พร้อมระบบเปลี่ยนความกว้างอัตโนมัติและเพลาขนาด 110 มม. เหมาะสำหรับการผลิตโปรไฟล์ที่มีส่วนผสมสูง ดูผลิตภัณฑ์ →
 เครื่องขึ้นรูปม้วน Strut Cassette สำหรับโปรไฟล์ 41-Series อดีตประเภทคาสเซ็ตต์นี้รองรับโปรไฟล์ 41×21 ถึง 41×76 โดยการใช้ชุดลูกกลิ้ง 20 สถานีร่วมกัน และเพิ่มคาสเซ็ต 10 สถานี สร้างขึ้นสำหรับแถบ SS304 ที่มีความแข็งแรงสูง ดูผลิตภัณฑ์ →
ความเร็วของสายโดยทั่วไปตามตระกูลโปรไฟล์ มีหน่วยเป็น m/min
ช่วงครอบคลุมขนาดโปรไฟล์ทั่วไปในเชิงพาณิชย์ โปรไฟล์แบบหนาหรือลึกมากจะอยู่ที่ปลายล่างของแต่ละแบนด์
เลือกแม่พิมพ์ม้วนโลหะแผ่นโดยการประเมินปัจจัยสี่ประการตามลำดับ: ขอบเขตวัสดุ รูปทรงโปรไฟล์ ความเร็วของเส้น และวิธีการเปลี่ยน แต่ละรายการจะเปลี่ยนแปลงราคาเครื่องมากกว่าคุณสมบัติเสริมใดๆ ในใบเสนอราคา
หากขดลวดที่เข้ามามีความกว้างมากกว่าความกว้างของแถบที่โปรไฟล์ต้องการจริงๆ ให้วางเครื่องตัดหรือเครื่องถอดรหัสสำหรับงานหนักไว้ข้างหน้าเครื่องแรก การรวมกันดังกล่าวช่วยขจัดของเสียจากการตัดขอบบนไลน์การขึ้นรูป และช่วยให้เครื่องจักรป้อนด้วยความกว้างของคอยล์ที่แน่นอน ซัพพลายเออร์ที่สร้างห่วงโซ่เต็มรูปแบบในสัญญาเดียวจะช่วยลดความซับซ้อนของชิ้นส่วนอะไหล่ การทดสอบการใช้งาน และความรับผิดชอบในการรับประกัน
 เครื่องตัดเพื่อการควบคุมความกว้างของคอยล์ที่แม่นยำ เส้นตัดนี้จะตัดขดลวดขนาดกว้างให้เป็นความกว้างของแถบที่แน่นอนที่จำเป็นสำหรับตัวรีดก่อน ซึ่งช่วยลดความสิ้นเปลืองจากขอบและลดความยุ่งยากในการป้อนขดลวดก่อนการผลิต ดูผลิตภัณฑ์ →
Shanghai Sihua Precision Machinery Co., Ltd. เป็นหนึ่งในผู้ผลิตที่จำหน่ายโซ่ตั้งแต่การตัดและลอกออกไปจนถึงการขึ้นรูปม้วน การเจาะเซอร์โว และการบรรจุอัตโนมัติ ขอบเขตนั้นมีความสำคัญเมื่อวันที่จัดส่งและการรวมสายงานอยู่ฝั่งคุณของสัญญา ตรวจสอบกลุ่มผลิตภัณฑ์และข้อมูลจำเพาะที่รองรับก่อนเปรียบเทียบราคา
การขึ้นรูปม้วนชนะสำหรับชิ้นส่วนหน้าตัดคงที่ในปริมาณมาก การกดเบรกชนะสำหรับการวิ่งระยะสั้นและการดัดหลายแกนที่ซับซ้อน การปั๊มขึ้นรูปจะได้ผลก็ต่อเมื่อชิ้นส่วนมีขนาดกะทัดรัดเพียงพอสำหรับแม่พิมพ์แบบโปรเกรสซีฟและปริมาตรจะช่วยลดต้นทุนเครื่องมือได้
| วิธีการ | รูปร่างทั่วไป | ผลผลิตที่ใช้งานได้จริง | การลงทุนด้านเครื่องมือ | เวลาเปลี่ยน |
| อดีตม้วนแผ่นโลหะ | หน้าตัดที่ยาวและคงที่ | 15-50 ม./นาที | ปานกลางถึงสูง | 15-90 นาที |
| กดเบรก | วงเล็บสั้น ส่วนที่มีระดับเสียงต่ำ | 1-4 ส่วน/นาทีสำหรับชิ้นส่วน 3 โค้ง | ต่ำ | 5-20 นาที |
| ปั๊มกด | ชิ้นส่วนขนาดกะทัดรัดที่มีรูขึ้นรูป | 10-25 ส่วน/นาทีในแม่พิมพ์แบบโปรเกรสซีฟ | สูงสุด | 2-8 ชม |
วางโปรไฟล์ไว้บนม้วนก่อนเมื่อหน้าตัดยังคงเหมือนเดิมและปริมาตรที่คาดการณ์ไว้จะสูงกว่า 5,000 ถึง 15,000 ตารางเมตรต่อเดือนโดยประมาณ ขึ้นอยู่กับอัตราค่าแรงในท้องถิ่น ผลลัพธ์ภาคสนามจากสายการผลิตที่ติดตั้งยืนยันการคืนทุน 12 ถึง 18 เดือนสำหรับการทำงานแบบสองกะโดยมีการใช้งาน 50 เปอร์เซ็นต์ อ่าน กรณีศึกษาโครงการ สำหรับหมายเลขที่ตรวจสอบแล้วก่อนงบประมาณของคุณ
นี่คือคำถามที่ผู้จัดการโรงงานถามบ่อยที่สุดก่อนลงนามในสายการผลิตการขึ้นรูปม้วน
เครื่องขึ้นรูปอเนกประสงค์ส่วนใหญ่ดำเนินการ 0.3 ถึง 3.0 มม. แปโครงสร้างและระบบแร็คตรงที่มีเพลาขนาดใหญ่ขึ้นและตัวขับเคลื่อนแรงบิดที่สูงขึ้นถึง 4.0 ถึง 6.0 มม. แต่ต้นทุนเครื่องมือเพิ่มขึ้นอย่างมากเกินกว่า 3 มม. เนื่องจากเส้นผ่านศูนย์กลางม้วนและกำลังขับเคลื่อนเพิ่มขึ้น
อนุญาตให้มีหนึ่งถึงสามสถานีต่อแนวโค้ง ช่องหมวกแบบธรรมดาต้องมีหกถึงแปดช่อง แปซิกมาลึกอาจต้องใช้สิบสี่ถึงยี่สิบ สถานีจำนวนมากขึ้นทำให้พิกัดความเผื่อเพิ่มขึ้นแต่ทำให้เครื่องจักรยาวขึ้นและเพิ่มงบประมาณด้านเครื่องมือ
ได้ ผ่านสามเส้นทาง: การเปลี่ยนม้วนด้วยตนเองโดยการตั้งค่า 60 ถึง 120 นาที การเปลี่ยนม้วนเทปอย่างรวดเร็วด้วยการตั้งค่า 15 ถึง 30 นาที หรือการปรับความกว้างและความสูงอัตโนมัติ ซึ่งเป็นเรื่องปกติในแนวแกนสตั๊ด drywall ที่ขนาดเปลี่ยนแปลงตลอดเวลาแต่รูปร่างไม่เปลี่ยนแปลง
เปรียบเทียบต้นทุนการโหลดเต็มของกระบวนการปัจจุบัน รวมถึงแรงงานของผู้ปฏิบัติงาน การตั้งค่า เศษซาก และการทำงานซ้ำ กับสายการผลิตที่ป้อนคอยล์ที่ทำงานตามการใช้งานที่คาดการณ์ไว้ อดีตขนาดกลางทำงานสองกะที่การใช้งาน 50 เปอร์เซ็นต์ มักจะจ่ายคืนภายใน 12 ถึง 18 เดือนสำหรับชิ้นส่วนที่มีหน้าตัดคงที่
decoiler เดี่ยววัสดุกว้าง เครื่องปรับระดับ และเครื่องเจาะรูเล็กๆ ทั้งสองด้าน ลูกกล...
ดูรายละเอียด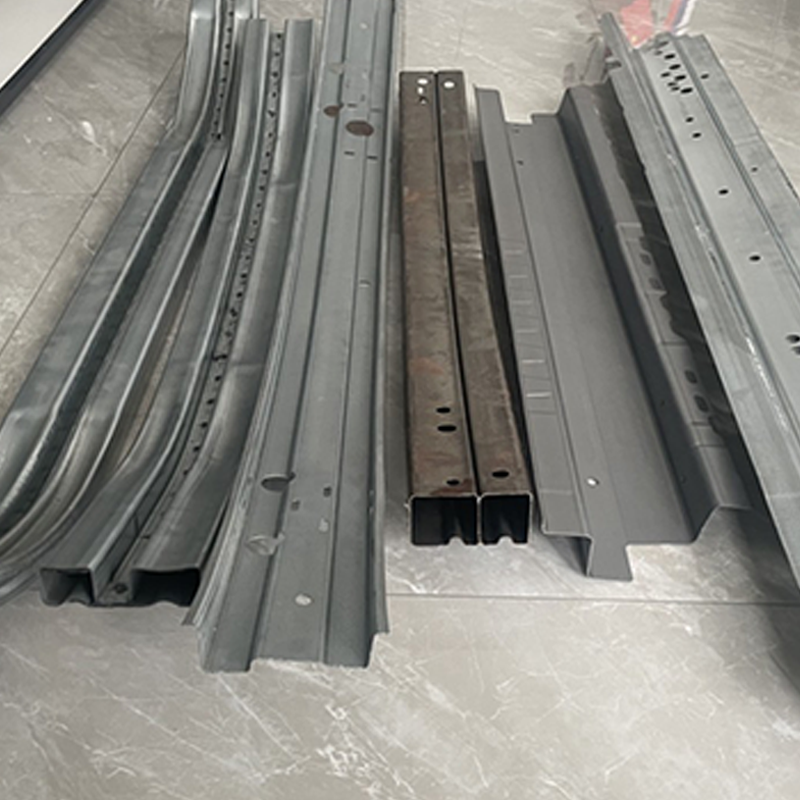
จอแสดงผลลูกกลิ้งตาย แม่พิมพ์ดัดคานป้องกันการชนด้านหน้ารถยนต์ กลไกการโค้งงอของการกลิ้งลำแสงป้องกันการชน ...
ดูรายละเอียด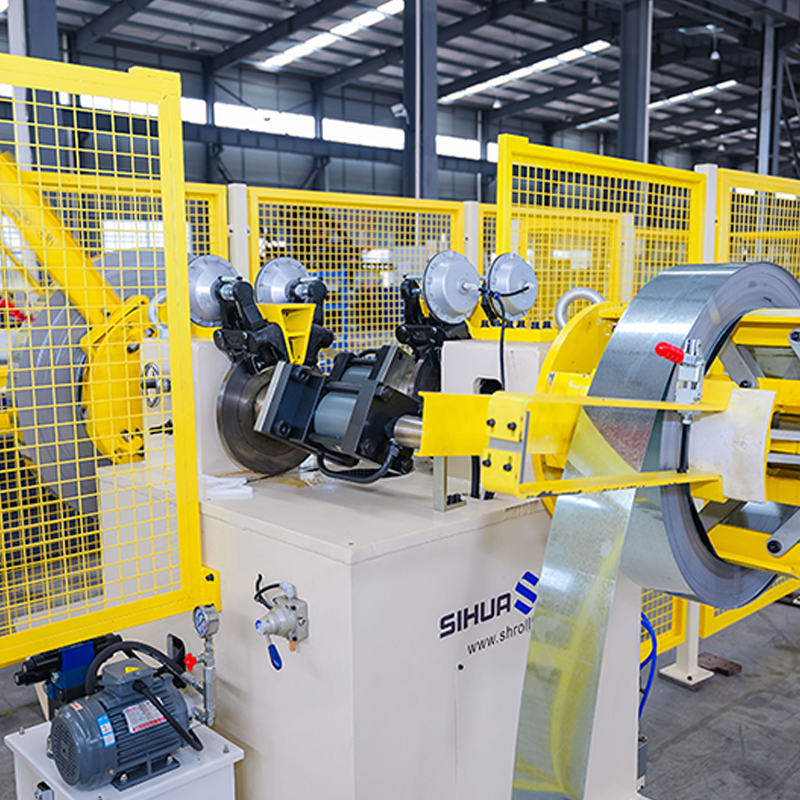
เครื่อง decoiler ไฮดรอลิกสองหัวหมุนอัตโนมัติพร้อมการตรวจจับไม่มีวัสดุ 5 ตันต่อด้าน กำลังเลเซอร์และความยาวการเชื่อมสามารถปรับ...
ดูรายละเอียด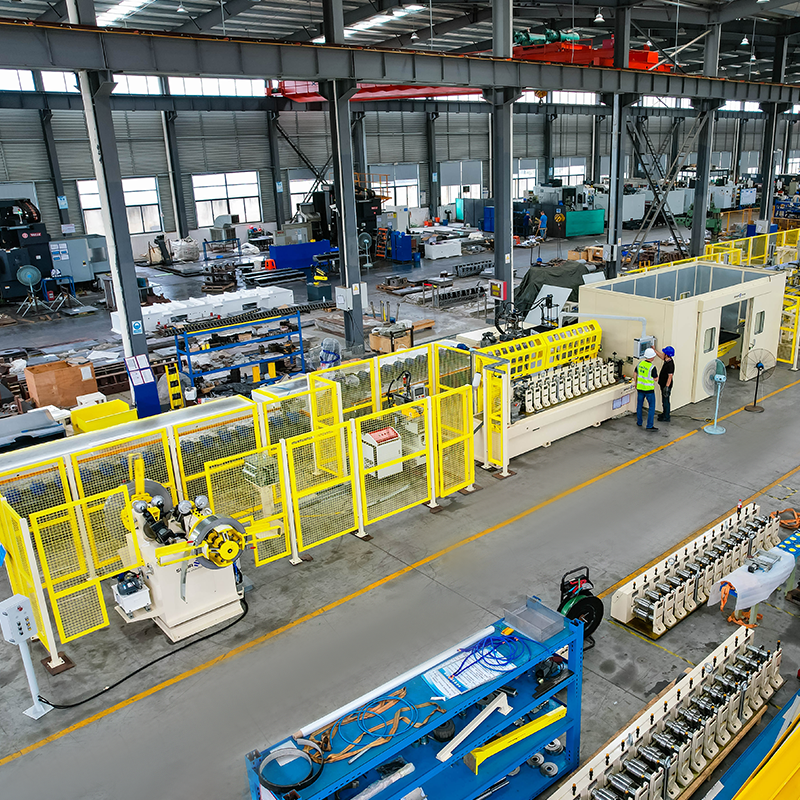
เครื่อง decoiler ไฮดรอลิกสองหัวหมุนอัตโนมัติพร้อมการตรวจจับไม่มีวัสดุ 5 ตันต่อด้าน เครื่องขึ้นรูปม้วนคาสเซ็ตแบบเปลี่ยนเร็ว (...
ดูรายละเอียด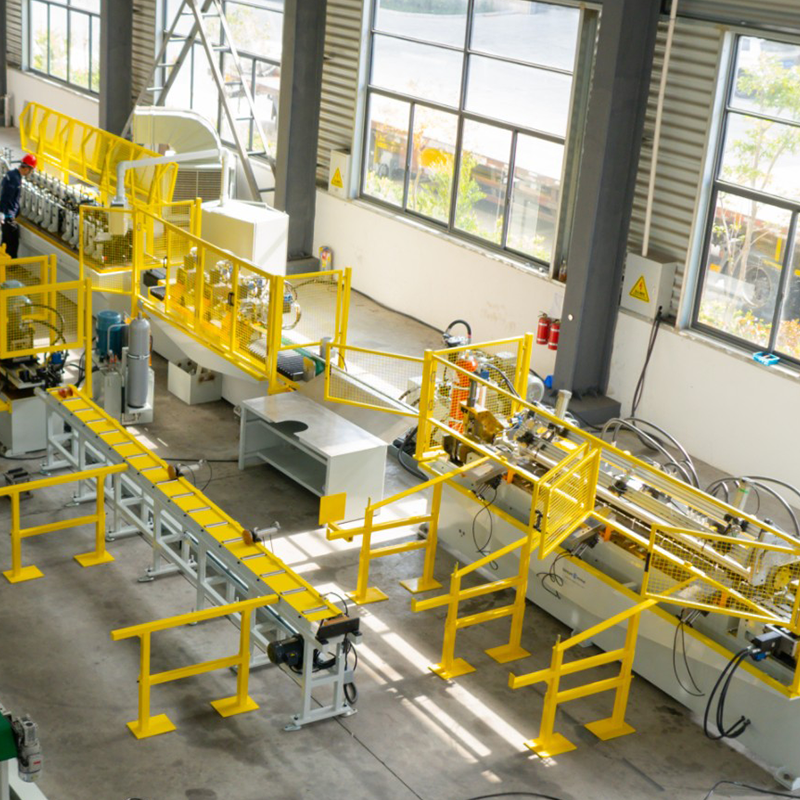
เครื่องคลายคอยล์ขยาย/หดตัวของเหล็กชุบสังกะสีแบบสองหัว, เครื่องคลายคอยล์ขยาย/หดตัวของเหล็กชุบสังกะสีสองหัว, ขายึดจัดเก็บเหล็กสำเร็จรูป, ตัวลดขนาดสายพาน ...
ดูรายละเอียด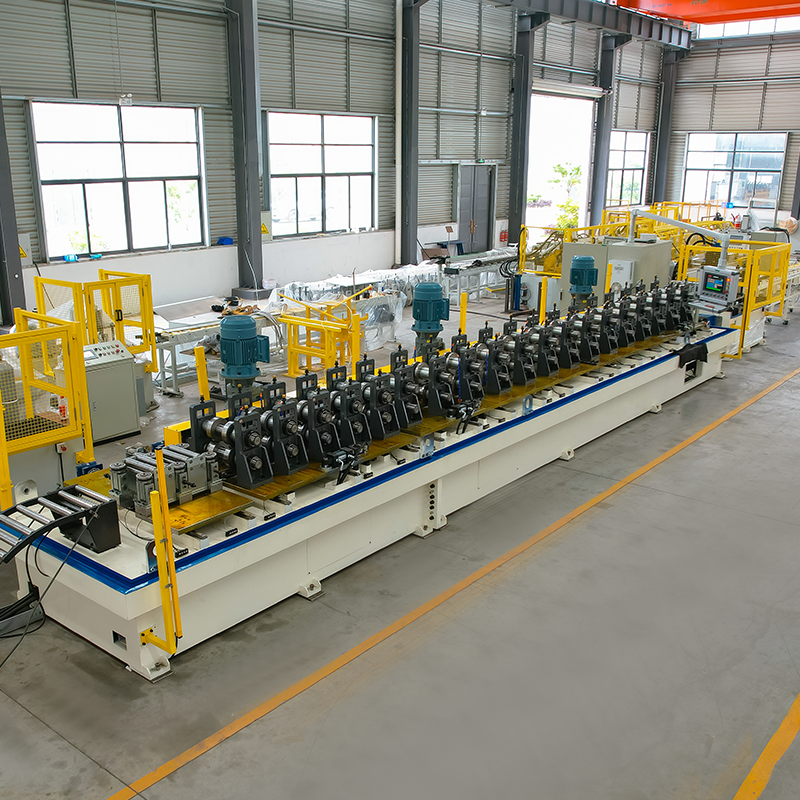
เครื่องขึ้นรูปม้วนความกว้างเปลี่ยนวงเล็บพลังงานแสงอาทิตย์อัตโนมัติ เครื่องถอดรหัสวัสดุพร้อมแท่นจัดเก็บและแขนหุ่นยนต์ ...
ดูรายละเอียดอย่าลังเลที่จะติดต่อเราเมื่อคุณต้องการเรา!
ข้อมูลการติดต่อ
ผลิตภัณฑ์
มือถือ