พื้นโลหะนั่งร้านหรือที่เรียกกันทั่วไปว่ากระดานเดินนั่งร้านหรือแผ่นพื้นโลหะเป็นส่วนประกอบโครงสร้างที่รองรับคนงานและวัสดุในระบบการเข้าถึงชั่วคราว สำหรับผู้ผลิตแผงเหล่านี้ ความสามารถในการรวมการพิมพ์ลายนูนป้องกันการลื่น การเจาะรู และการพับขอบเข้าด้วยกันในกระบวนการขึ้นรูปม้วนอย่างต่อเนื่องในขั้นตอนเดียวถือเป็นข้อได้เปรียบในการผลิตที่ชัดเจน ม้วนดาดฟ้าโลหะนั่งร้านที่มีการประมวลผลแบบอินไลน์จะแปลงขดลวดเหล็กธรรมดาให้เป็นไม้กระดานสำเร็จรูปที่พร้อมใช้งานทันที โดยขจัดขั้นตอนการจัดการที่แยกจากกัน ลดต้นทุนแรงงาน และปรับปรุงความสม่ำเสมอของมิติ
 เครื่องขึ้นรูปม้วนพื้นระเบียงโลหะนั่งร้านแบบบูรณาการ เครื่องจักรนี้ผสมผสานการพิมพ์ลายนูน การตอก และการพับขอบเข้าด้วยกันเป็นเส้นเดียวอย่างต่อเนื่อง โดยเปลี่ยนขดลวดเหล็กธรรมดาให้เป็นไม้กระดานนั่งร้านสำเร็จรูปด้วยขนาดที่สม่ำเสมอและลดการใช้แรงงาน ดูผลิตภัณฑ์ →
แทนที่จะส่งช่องว่างที่ตัดไว้ล่วงหน้าไปยังเครื่องอัดไฮดรอลิกเพื่อทำนูนแล้วส่งไปยังเครื่องจักรอื่นสำหรับเจาะและพับ สายการผลิตแบบรวมที่ทันสมัยจะดำเนินการทั้งสามอย่างด้วยความเร็วของสายการผลิต บทความนี้จะอธิบายกระบวนการหลัก ส่วนประกอบหลัก ข้อควรพิจารณาเกี่ยวกับวัสดุ และเกณฑ์การคัดเลือกสำหรับอุปกรณ์พิเศษนี้ และแสดงให้เห็นว่าเหตุใดการประมวลผลแบบอินไลน์จึงกลายเป็นวิธีการผลิตที่ต้องการสำหรับผู้ผลิตพื้นนั่งร้าน
อดีตม้วนดาดฟ้าโลหะนั่งร้านเป็นสายการขึ้นรูปม้วนที่ได้รับการออกแบบมาโดยเฉพาะสำหรับการผลิตกระดานเดินโลหะและแผงพื้นที่ใช้ในระบบนั่งร้านและแพลตฟอร์มการเข้าถึงทางอุตสาหกรรม เครื่องฐานทำการขึ้นรูปม้วนเย็นเพื่อสร้างรูปร่างของขดลวดโลหะแบนให้เป็นโปรไฟล์พื้นที่มีซี่โครงตามยาวและรูปทรงของขอบที่กำหนดไว้ ในการกำหนดค่าแบบอินไลน์ สายการผลิตยังรวมสถานีเพิ่มเติมสามสถานี: การพิมพ์ลายนูนป้องกันการลื่น การเจาะและการพับขอบ
ผังกระบวนการตรงไปตรงมา เครื่อง decoiler จะป้อนขดลวดเข้าไปในเครื่องปรับระดับ ซึ่งจะทำให้แถบเรียบและควบคุมความตึง จากนั้นแถบดังกล่าวจะเคลื่อนผ่านลำดับของโรลสเตชั่น โดยที่โปรไฟล์จะค่อยๆ เป็นรูปเป็นร่าง ณ จุดที่กำหนดในเส้น ลูกกลิ้งที่มีลวดลายจะนูนพื้นผิวการเดินเพื่อสร้างพื้นผิวกันลื่นที่ทนทาน จากนั้นหน่วยเจาะที่ขับเคลื่อนด้วยเซอร์โวจะตัดรูปแบบของรูเพื่อการระบายน้ำ การยึดติด หรือการลดน้ำหนัก เมื่อใกล้ถึงจุดสิ้นสุดของเส้น ลูกกลิ้งพับจะปิดขอบด้านข้างเพื่อสร้างขอบที่ปลอดภัยและแข็ง ในที่สุด แม่พิมพ์บินได้จะตัดโปรไฟล์ตามความยาวที่กำหนด
การพิมพ์ลายนูนป้องกันการลื่นเป็นหนึ่งในการดำเนินการที่สำคัญที่สุดในการผลิตพื้นนั่งร้าน เนื่องจากพื้นผิวการเดินจะต้องปลอดภัยแม้ว่าจะสัมผัสกับฝน น้ำมัน หรือฝุ่นจากการก่อสร้างก็ตาม แทนที่จะใช้การเคลือบหรือติดแผ่นกันลื่นแยกต่างหาก การพิมพ์ลายนูนแบบอินไลน์ใช้ลูกกลิ้งชุบแข็งเพื่อกดพื้นผิวสามมิติลงบนพื้นผิวเหล็กโดยตรง
รูปแบบลายนูนทั่วไป ได้แก่ รูปทรงเพชร ทรงหยดน้ำ และรูปตัววี การเลือกรูปแบบส่งผลต่อทั้งค่าสัมประสิทธิ์แรงเสียดทานและความแข็งของโครงสร้างของแผง โดยทั่วไปความลึกของลายนูนจะถูกควบคุมระหว่าง 0.3 ถึง 1.0 มม. ขึ้นอยู่กับความหนาของวัสดุและข้อกำหนดด้านความปลอดภัยของตลาดเป้าหมาย เนื่องจากม้วนลายนูนถูกรวมเข้ากับเส้น พื้นผิวจะถูกใช้ก่อนที่โปรไฟล์จะปิดสนิท ซึ่งช่วยลดการสปริงกลับและทำให้แน่ใจว่ารูปแบบจะสม่ำเสมอตลอดความยาวของกระดาน
เมื่อเปรียบเทียบกับการพิมพ์ลายนูนหลังกระบวนการบนแท่นพิมพ์แยกต่างหาก การพิมพ์ลายนูนแบบอินไลน์จะช่วยลดเวลารอบการทำงาน หลีกเลี่ยงข้อผิดพลาดในการเปลี่ยนตำแหน่ง และลดความเสียหายต่อขอบที่ตัดไว้ล่วงหน้าให้เหลือน้อยที่สุด นอกจากนี้ยังทำให้สายการผลิตมีขนาดกะทัดรัดและดำเนินการอัตโนมัติได้ง่ายขึ้น
การเจาะรูมีจุดประสงค์หลายประการในพื้นนั่งร้าน ได้แก่ รูกลมเพื่อให้น้ำและเศษต่างๆ ผ่านวอล์บอร์ดได้ ช่องยาวสามารถใช้สำหรับยึดบอร์ดเข้ากับท่อนั่งร้าน และการเจาะรูที่มีลวดลายช่วยลดน้ำหนักของแผงโดยไม่กระทบต่อความสามารถในการรับน้ำหนัก สถานีเจาะแบบอินไลน์จะดำเนินการเหล่านี้ในขณะที่แถบยังคงเคลื่อนที่อยู่ โดยใช้การเจาะที่ขับเคลื่อนด้วยเซอร์โวซึ่งสามารถตั้งโปรแกรมใหม่ระหว่างแบทช์ได้
เทคโนโลยีการเจาะเซอร์โวมีประโยชน์อย่างยิ่งในการใช้งานนี้ เนื่องจากมีความสามารถในการทำซ้ำสูง สัญญาณรบกวนต่ำ และการเปลี่ยนแปลงรูปแบบรูที่ยืดหยุ่น ตัวอย่างที่ดีของความสามารถนี้คือหน่วยเจาะแบบเซอร์โวที่พัฒนาขึ้นสำหรับเส้นยึดแผงเซลล์แสงอาทิตย์ ซึ่งใช้หลักการเดียวกันนี้ในการเจาะรูในช่วงเวลาที่แม่นยำระหว่างการขึ้นรูปม้วนด้วยความเร็วสูง เทคนิคนี้ได้รับการบันทึกไว้อย่างดีในอุตสาหกรรม: หากต้องการทราบรายละเอียดเพิ่มเติมเกี่ยวกับวิธีการทำงานของการเจาะเซอร์โว และตำแหน่งที่สามารถนำไปใช้ได้ โปรดอ่านภาพรวมของเรา เครื่องเจาะเซอร์โว 8 แกน: วิธีการทำงาน คุณสมบัติหลัก และการใช้งาน .
 เครื่องเจาะเซอร์โว 8 แกนสำหรับโปรไฟล์ขายึด PV เครื่องเจาะที่ขับเคลื่อนด้วยเซอร์โวนี้ให้ความสามารถในการทำซ้ำสูงและรูปแบบรูที่ยืดหยุ่นซึ่งซิงโครไนซ์กับความเร็วของเส้น ทำให้เหมาะอย่างยิ่งสำหรับการเจาะที่แม่นยำในการผลิตพื้นนั่งร้านและฉากยึดพลังงานแสงอาทิตย์ ดูผลิตภัณฑ์ →
ด้วยการรวมสถานีเจาะเข้ากับโครงม้วนฐานนั่งร้าน ผู้ผลิตจึงหลีกเลี่ยงต้นทุนและแรงงานของขั้นตอนการเจาะที่แยกจากกัน ตำแหน่งรูจะซิงโครไนซ์กับความเร็วของสาย ดังนั้นบอร์ดทุกตัวจึงมีระยะห่างเท่ากัน ซึ่งเป็นสิ่งสำคัญสำหรับการติดตั้งที่รวดเร็วบนไซต์งาน
ขอบของโครงโลหะนั่งร้านไม่ได้เป็นเพียงรายละเอียดการตกแต่งเท่านั้น โดยจะพิจารณาว่าบอร์ดเชื่อมต่อกับโครงนั่งร้านอย่างไร น้ำหนักที่แผงสามารถรองรับได้ และพนักงานสามารถจัดการได้อย่างปลอดภัยเพียงใด การพับขอบแบบอินไลน์จะกดขอบตามยาวของโปรไฟล์ให้เป็นรูปทรงที่กำหนดไว้ เช่น หน้าแปลนโค้งงอเดี่ยว พับชายขอบสองครั้ง หรือขอบกล่องปิด
ตัวอย่างเช่น ขอบที่ชายขอบจะสร้างเส้นขอบที่โค้งมนเรียบซึ่งป้องกันการฉีกขาด และลดความเข้มข้นของแรงเค้นที่ขอบ ผนังด้านข้างที่พับลึกลงไปจะเพิ่มโมดูลัสหน้าตัดของกระดาน ช่วยเพิ่มความต้านทานต่อการโค้งงอภายใต้ภาระ สถานีพับยังจัดแนวเรขาคณิตของขอบกับพื้นผิวนูน เพื่อให้โปรไฟล์โดยรวมยังคงแบนและมีมิติที่มั่นคงหลังจากการตัด
เมื่อแผ่นพื้นถูกตัดตามความยาว แผ่นสำเร็จรูปจะถูกส่งตรงไปยังสถานีบรรจุอัตโนมัติเพื่อรวมกลุ่ม
 เครื่องบรรจุโปรไฟล์อัตโนมัติสำหรับการรวมบอร์ดดาดฟ้า ระบบบรรจุภัณฑ์นี้จะพลิก มัดรวม และจัดวางโปรไฟล์โลหะที่เสร็จแล้วบนพาเลทโดยอัตโนมัติ เพิ่มความคล่องตัวในการสิ้นสุดสายการผลิต และเตรียมกระดานนั่งร้านสำหรับการจัดส่งอย่างมีประสิทธิภาพ ดูผลิตภัณฑ์ →
ม้วนดาดฟ้าโลหะนั่งร้านที่สมบูรณ์ซึ่งมีการประมวลผลแบบอินไลน์ประกอบด้วยโมดูลที่มีการประสานงานหลายโมดูล การทำความเข้าใจส่วนประกอบแต่ละส่วนช่วยให้ผู้ซื้อเปรียบเทียบการกำหนดค่าอุปกรณ์และหลีกเลี่ยงค่าใช้จ่ายที่ไม่จำเป็น
อุปกรณ์เสริมปลายน้ำ ได้แก่ โต๊ะวางซ้อนอัตโนมัติ สถานีชั่งน้ำหนัก และเครื่องบรรจุโปรไฟล์ ยิ่งสายการผลิตบูรณาการมากขึ้น การดำเนินการแบบแมนนวลจะน้อยลงระหว่างอินพุตคอยล์และเอาต์พุตมัดที่เสร็จแล้ว
โปรไฟล์พื้นนั่งร้านจะแตกต่างกันไปตามมาตรฐานและการใช้งานในระดับภูมิภาค ดังนั้นตัวขึ้นรูปม้วนส่วนใหญ่จึงได้รับการออกแบบสำหรับความกว้าง ความหนา และโปรไฟล์ของวัสดุโดยเฉพาะ ค่าทั่วไปสำหรับบรรทัดอินไลน์ขนาดกลางจะแสดงอยู่ด้านล่างนี้
| พารามิเตอร์ | ช่วงทั่วไป |
|---|---|
| วัสดุ | เหล็กชุบสังกะสี เหล็กเหนียว สแตนเลส |
| ความหนาของแถบ | 1.2 ถึง 2.5 มม |
| ความกว้างของแถบ | 300 ถึง 600 มม |
| ความเร็วของเส้น | 8 ถึง 15 ม./นาที |
| ความลึกของลายนูน | 0.3 ถึง 1.0 มม |
| ความแม่นยำในการเจาะ | ±0.3 มม |
| ความแม่นยำในการตัดความยาว | ±1.0 มม |
การเลือกวัสดุที่เหมาะสมก็มีความสำคัญไม่แพ้กัน เหล็กชุบสังกะสีเป็นเรื่องปกติสำหรับพื้นนั่งร้านเนื่องจากมีความทนทานต่อการกัดกร่อนและขึ้นรูปได้ดี เหล็กกล้าไร้สนิมถูกเลือกสำหรับโรงงานเคมีและพื้นที่ชายฝั่งทะเลซึ่งสภาพแวดล้อมที่รุนแรงทำให้อายุการใช้งานของเหล็กธรรมดาสั้นลง ในทุกกรณี แม่พิมพ์ม้วนจะต้องได้รับการออกแบบให้รองรับความแข็งแรงของผลผลิตและลักษณะการสปริงกลับของวัสดุ เพื่อให้โปรไฟล์ที่เสร็จแล้วคงรูปร่างสุดท้ายเอาไว้
พื้นระเบียงโลหะนั่งร้านขึ้นรูปม้วนปรากฏในสภาพแวดล้อมการก่อสร้างและอุตสาหกรรมที่หลากหลาย มันถูกใช้เป็นพื้นผิวยืนบนโครงท่อและข้อต่อ โครงริงล็อค และโครงโครง โปรไฟล์เดียวกันนี้ยังถูกนำมาใช้ในแพลตฟอร์มการเข้าถึงแบบถาวร แคทวอล์ก ทางเดินบนหลังคา แพลตฟอร์มป้องกันขอบ และแพลตฟอร์มการเข้าถึงแบบหล่อ
การประมวลผลแบบอินไลน์ทำให้ผลิตภัณฑ์ปรับให้เข้ากับกรณีการใช้งานที่แตกต่างกันเหล่านี้ได้ง่ายขึ้น รูปแบบนูนช่วยเพิ่มความต้านทานการลื่นสำหรับพนักงานซ่อมบำรุงบนชั้นดาดฟ้า รูระบายน้ำแบบมีรูช่วยให้แพลตฟอร์มแห้งในสภาพกลางแจ้ง และขอบพับที่แข็งแกร่งช่วยปกป้องพนักงานเมื่อแผงถูกยกและเคลื่อนย้ายด้วยมือ สำหรับผู้ผลิต ความสามารถในการผลิตตัวแปรเหล่านี้ในบรรทัดเดียวจะช่วยลดสินค้าคงคลังและลดระยะเวลาในการจัดส่งไปยังไซต์งาน
หากต้องการดูตัวอย่างจริงของการนำอุปกรณ์ขึ้นรูปม้วนไปใช้ในสภาพแวดล้อมการผลิต คุณสามารถดูได้ที่ กรณีศึกษาโครงการ รวบรวมจากฐานการติดตั้งของบริษัท กรณีเหล่านี้แสดงให้เห็นว่าไลน์พื้นแบบรวมได้รับการกำหนดค่า ทดสอบการใช้งาน และใช้งานจริงอย่างไร
การเลือกอดีตม้วนดาดฟ้าโลหะนั่งร้านที่ถูกต้องจำเป็นต้องมีความเข้าใจที่ชัดเจนเกี่ยวกับส่วนผสมผลิตภัณฑ์ คุณภาพเป้าหมาย และพื้นที่ว่างที่มีอยู่ ควรปรึกษาประเด็นต่อไปนี้กับซัพพลายเออร์ก่อนสั่งซื้อ
ให้ความสนใจเป็นพิเศษกับคุณภาพการรวมของโมดูลการพิมพ์ลายนูนและการเจาะ สถานีเหล่านี้เป็นสถานีที่แยกแยะไลน์พื้นแบบอินไลน์จากแบบม้วนมาตรฐาน และการออกแบบมีผลกระทบโดยตรงต่อประสิทธิภาพการผลิตและความสม่ำเสมอของผลิตภัณฑ์
เส้นส่วนใหญ่ได้รับการออกแบบสำหรับแถบที่มีความหนาระหว่าง 1.2 ถึง 2.5 มม. ช่วงที่แน่นอนขึ้นอยู่กับรูปทรงของโปรไฟล์และความลึกของลายนูนที่ต้องการ วัสดุที่หนาขึ้นจะช่วยลดความเสี่ยงที่รูปแบบลายนูนจะหายไปภายใต้ภาระหนัก แต่จะเพิ่มแรงในการขึ้นรูปที่ต้องการ
เมื่อสถานีซิงโครไนซ์อย่างเหมาะสมโดย PLC และเซอร์โวไดรฟ์ สถานีเหล่านี้จะเพิ่มเวลารอบน้อยมาก ความเร็วของเส้นมักจะถูกจำกัดโดยโปรไฟล์การขึ้นรูปและหน่วยตัด แทนที่จะเป็นโมดูลการพิมพ์ลายนูนหรือการเจาะ
ข้อกำหนดจะแตกต่างกันไปตามประเทศและแอปพลิเคชันปลายทาง ข้อมูลอ้างอิงทั่วไปประกอบด้วยมาตรฐานการทดสอบการรับน้ำหนักสำหรับแท่นนั่งร้าน และการจำแนกประเภทความต้านทานการลื่นซึ่งกำหนดระดับแรงเสียดทานขั้นต่ำของพื้นผิวการเดิน ผู้ซื้อควรขอหลักฐานการทดสอบว่ารูปแบบลายนูนเป็นไปตามมาตรฐานตลาดที่เกี่ยวข้อง
ในสายการผลิตที่ทันสมัยซึ่งมีสถานีที่ขับเคลื่อนด้วยเซอร์โวและเครื่องมือแบบปลดเร็ว การเปลี่ยนชุดลูกกลิ้งทั้งหมดอาจใช้เวลาตั้งแต่ 30 นาทีไปจนถึงสองสามชั่วโมง ขึ้นอยู่กับจำนวนสถานีและความซับซ้อนของส่วนการพับขอบ โดยปกติแล้วสูตรการพิมพ์ลายนูนและการเจาะแบบอินไลน์สามารถเรียกคืนได้จากระบบควบคุม ซึ่งช่วยลดเวลาหยุดทำงานอีกด้วย
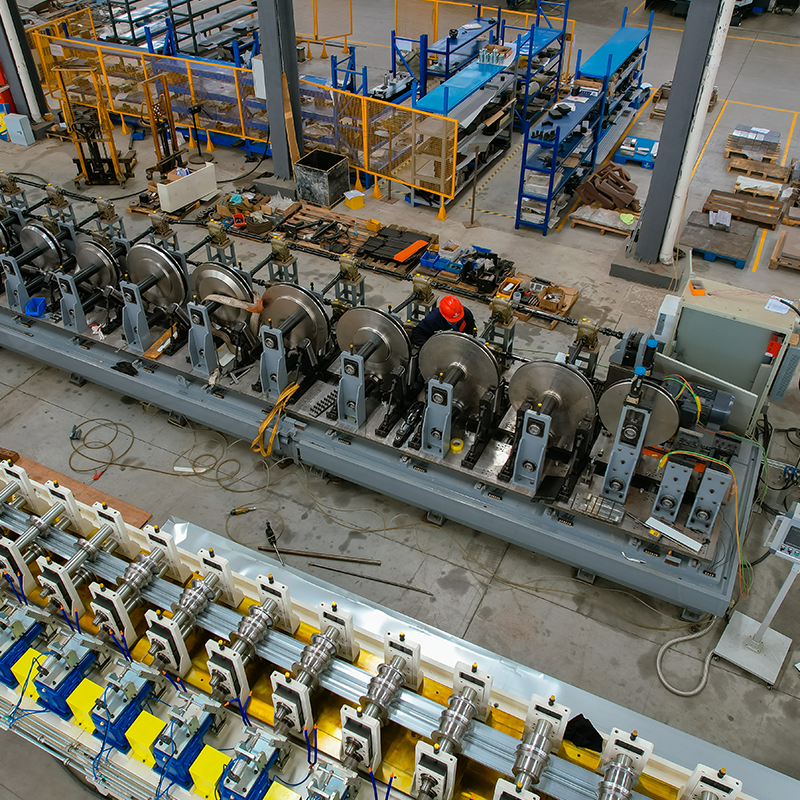
decoiler เดี่ยววัสดุกว้าง เครื่องปรับระดับ และเครื่องเจาะรูเล็กๆ ทั้งสองด้าน ลูกกล...
ดูรายละเอียด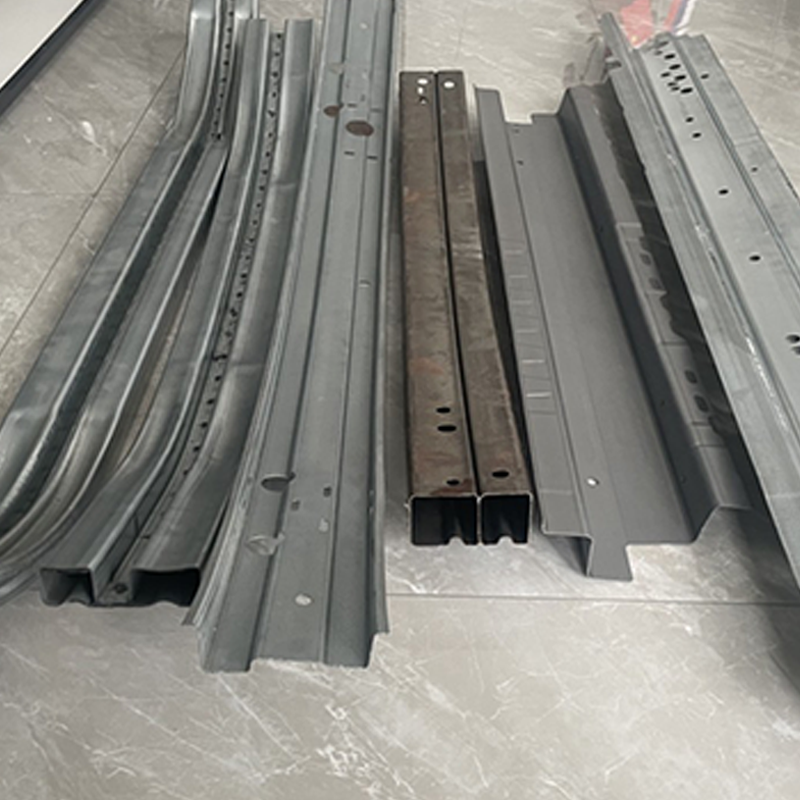
จอแสดงผลลูกกลิ้งตาย แม่พิมพ์ดัดคานป้องกันการชนด้านหน้ารถยนต์ กลไกการโค้งงอของการกลิ้งลำแสงป้องกันการชน ...
ดูรายละเอียด
เครื่อง decoiler ไฮดรอลิกสองหัวหมุนอัตโนมัติพร้อมการตรวจจับไม่มีวัสดุ 5 ตันต่อด้าน กำลังเลเซอร์และความยาวการเชื่อมสามารถปรับ...
ดูรายละเอียด
เครื่อง decoiler ไฮดรอลิกสองหัวหมุนอัตโนมัติพร้อมการตรวจจับไม่มีวัสดุ 5 ตันต่อด้าน เครื่องขึ้นรูปม้วนคาสเซ็ตแบบเปลี่ยนเร็ว (...
ดูรายละเอียด
เครื่องคลายคอยล์ขยาย/หดตัวของเหล็กชุบสังกะสีแบบสองหัว, เครื่องคลายคอยล์ขยาย/หดตัวของเหล็กชุบสังกะสีสองหัว, ขายึดจัดเก็บเหล็กสำเร็จรูป, ตัวลดขนาดสายพาน ...
ดูรายละเอียด
เครื่องขึ้นรูปม้วนความกว้างเปลี่ยนวงเล็บพลังงานแสงอาทิตย์อัตโนมัติ เครื่องถอดรหัสวัสดุพร้อมแท่นจัดเก็บและแขนหุ่นยนต์ ...
ดูรายละเอียดอย่าลังเลที่จะติดต่อเราเมื่อคุณต้องการเรา!
ข้อมูลการติดต่อ
ผลิตภัณฑ์
มือถือ