ผู้ผลิตเหล็กที่ประมูลโครงการหลังคาต่อเนื่องมักจะได้ข้อสรุปเดียวกันเมื่อตรวจสอบแบบ: แปหลังคาเป็นรูปตัว Z ร้านค้าของพวกเขาติดตั้งช่อง C และช่องว่างกว้างกว่าที่เห็น เครื่องขึ้นรูปม้วนแป AZ เป็นสายการผลิตขึ้นรูปเย็นอย่างต่อเนื่องซึ่งสร้างโปรไฟล์ Z จากแถบเหล็กชุบสังกะสีแบบจุ่มร้อนในการผ่านครั้งเดียว รวมถึงการเจาะรูและการตัด
หน้าแปลนออฟเซ็ตของส่วน Z ช่วยให้แปซ้อนกันเป็นมัดและทับซ้อนกันที่รอยต่อ แต่ออฟเซ็ตนั้นยังบังคับให้เครื่องมือแบบม้วน การเจาะรู และจังหวะเฉือนต้องได้รับการออกแบบให้แตกต่างจากไลน์แปแบบ C เครื่องจักรที่ไม่ถูกต้องมักจะปรากฏขึ้นในรูปแบบของการเบี่ยงเบนมุมหน้าแปลน รูประกบที่ไม่ตรง หรือความเร็วของเส้นที่ไม่สามารถป้อนความสามารถในการเจาะของคุณได้
คำจำกัดความสั้น ๆ : เครื่องขึ้นรูปม้วนแป z เป็นระบบขึ้นรูปแบบเย็นอย่างต่อเนื่องซึ่งจะดัดแถบเหล็กให้เป็นส่วน Z ที่ไม่สมมาตร และผสานรวมการเจาะ การตัด และการเรียงซ้อนเสริมในขั้นตอนการผลิตเดียวกัน
เครื่องขึ้นรูปม้วนแปแบบ z จะต้องยึดระยะเยื้องของหน้าแปลนและมุมหน้าแปลนให้อยู่ภายในขีดจำกัดที่ทำให้แปที่เสร็จแล้วสามารถซ้อนกันได้อย่างแน่นหนาและประกบกันอย่างคาดเดาได้: ระยะเยื้องภายใน 1.0 มม. และความเหลี่ยมของหน้าแปลนภายใน 1 องศาตลอดความยาวทั้งหมด
ออฟเซ็ตระหว่างหน้าแปลนทั้งสองคือมิติที่กำหนดของส่วน Z ในระหว่างการขึ้นรูป แถบจะโค้งงอในสองทิศทางในระยะห่างที่แตกต่างจากแกนกลาง หากดอกม้วนไม่สมดุลการสปริงกลับ โปรไฟล์จะบิดและส่วนปลายของหน้าแปลนจะเปิดหรือปิด ซึ่งทำให้เกิดช่องว่างที่มองเห็นได้ระหว่างแปที่ซ้อนกัน และทำให้มัดมัดบนรถบรรทุกไม่มั่นคง
การทำรังเป็นเหตุผลหลักทางเศรษฐกิจในการเลือกแปแบบ Z ตั้งแต่แรก
มัดแป Z ที่บรรจุแน่นใช้พื้นที่พื้นรถบรรทุกน้อยกว่าประมาณ 25 ถึง 35 เปอร์เซ็นต์เมื่อเทียบกับแปจำนวนเดียวกันที่มีความสูงของส่วนเท่ากัน การประหยัดนั้นจะหายไปเมื่อไม่ได้ควบคุมการบิดและการสปริงกลับในแนวการขึ้นรูป
ปริมาณงานที่ใช้งานได้จริงของเส้นแป Z ขึ้นอยู่กับความหนาของแถบ ความสูงของราง และรอบเวลาการเจาะ ไม่ใช่ขึ้นอยู่กับกำลังของมอเตอร์เพียงอย่างเดียว เมื่อความกว้างของคอยล์ได้รับการแก้ไขแล้ว ค่าทั้งสามนี้จะเป็นตัวกำหนดจำนวนขาตั้งโรล ความเร็วในการขึ้นรูป และการกำหนดค่าการเจาะ
ช่วงข้อกำหนดทั่วไปที่ต้องรวบรวมก่อนเปรียบเทียบราคา:
สำหรับร้านค้าที่ต้องการโปรไฟล์ C, U, Z และ Sigma ในบรรทัดเดียว เครื่องมือแบบคาสเซ็ทและเซอร์โวสามารถครอบคลุมกลุ่มโปรไฟล์ได้มากกว่าหนึ่งตระกูล โดยไม่สูญเสียความยืดหยุ่นในการทำงานกับชุดงานขนาดเล็ก
 เครื่องขึ้นรูปม้วนหลายโปรไฟล์สำหรับส่วน C, U, Z และ Sigma เครื่องจักรนี้รวมเครื่องมือแบบคาสเซ็ตต์และแบบปรับได้เซอร์โวเข้าด้วยกัน เพื่อใช้งานกลุ่มโปรไฟล์หลายตระกูลในบรรทัดเดียว รวมถึง C, U, Z และ Sigma เหมาะกับร้านค้าที่ต้องการความยืดหยุ่นสำหรับการผลิตจำนวนมากในขณะที่ยังคงรักษาผลผลิตสูง ดังที่ระบุไว้ในบริบทการผลิตแป ดูผลิตภัณฑ์ →
พิจารณาแป 250 มม. ในวัสดุ 2.0 มม. ที่ 15 ม./นาที เวลาทำงานสุทธิหกชั่วโมงทำให้ได้ความยาวแปประมาณ 5,400 เมตรต่อกะ ก่อนที่จะปล่อยให้มีเวลาว่าง การเปลี่ยนคอยล์ และการตั้งค่า ความยาวตัด จำนวนรู และความเร็วในการมัดสามารถลดตัวเลขดังกล่าวได้ 10 ถึง 20 เปอร์เซ็นต์
| พารามิเตอร์ | ช่วงทั่วไป | ผลกระทบต่อการผลิต |
| ความหนาของแถบ | 1.5-3.0 มม., Q235B / Q355B | แถบที่หนาขึ้นต้องผ่านมากขึ้นและความเร็วต่ำลง |
| ความสูงของเว็บ | 100-350 มม | ช่วงครอบคลุมขาตั้งแบบปรับได้ เครื่องมือคงที่ถือค่าชดเชยที่เข้มงวดมากขึ้น |
| ความกว้างของหน้าแปลน | 40-70 มม | กำหนดความกว้างของคอยล์และส่งผลต่อต้นทุนการตัด |
| ความเร็วในการขึ้นรูป | 8-18 ม./นาที | โดยทั่วไประยะเวลารอบการเจาะจะเป็นขีดจำกัด |
| ความอดทนต่อความยาว | /-1.0-2.0 มม | ส่งผลต่อความเร็วในการแข็งตัวที่รอยต่อที่ถูกซัด |
| ความทนทานต่อระยะห่างของรู | /-0.5 มม. พร้อมหมัดเซอร์โว | ป้องกันการทำงานซ้ำของรูคลีตที่ไซต์งาน |
เวลาที่เปลี่ยนคือต้นทุนการดำเนินงานที่แตกต่างกันมากที่สุดระหว่างเครื่องแปแบบ Z และจะแยกสายการผลิตที่รันหนึ่งโปรไฟล์ตลอดทั้งปีออกจากสายการผลิตที่ประมวลผลชุดเล็กๆ ทุกวัน
ตัวเลือกแบบคลาสสิกคือลูกกลิ้งแบบปรับแผ่นรองเม็ดมีด โดยที่ผู้ปฏิบัติงานจะเพิ่มหรือถอดตัวเว้นระยะเพื่อรีเซ็ตแท่นวางสำหรับความสูงของรางใหม่ โซลูชันที่ปรับเซอร์โวได้จะเปลี่ยนความกว้างของขาตั้งและความสูงของโปรไฟล์ด้วยมอเตอร์ ทำให้ใช้คาร์ทริดจ์แบบม้วนเดียวกัน ระบบตลับเปลี่ยนด่วนจะถอดตลับเครื่องมือที่สมบูรณ์หนึ่งตลับออก และใส่ตลับอีกตลับเข้าไปภายในไม่กี่นาที
| การกำหนดค่า | เวลาเปลี่ยน | พอดีที่สุด |
| ปรับชิม | 30-60 นาที | หนึ่งหรือสองโปรไฟล์ที่เสถียร ระยะยาว |
| ปรับเซอร์โวได้ | 5-10 นาที | ความสูงของเว็บสามถึงแปด |
| ตลับเปลี่ยนด่วน | 2-5 นาที | การเปลี่ยนแปลงโปรไฟล์รายวันและกำหนดการ JIT |
หลักทั่วไปจากสายการผลิต: หากรางหนึ่งมีความสูงมากกว่า 500 ตันต่อเดือน เครื่องจักร Z แบบลูกกลิ้งคงที่โดยเฉพาะจะเหนือกว่าสายการผลิตสากลในเรื่องความเสถียร หากต่ำกว่าปริมาณนั้น ความสามารถในการปรับได้จะทำให้คืนทุนสั้นลง
การเจาะถือเป็นปัญหาคอขวดประการแรกในการคำนวณ เนื่องจากแป Z ที่ต่อกันสามารถเจาะได้หกถึงสิบสองรู และรอบเวลาการเจาะจะกำหนดเพดานสำหรับความเร็วของสายการผลิต
คอยล์ที่เจาะไว้ล่วงหน้าดูสะดวก แต่รูปแบบของรูจะเปลี่ยนไประหว่างโปรเจ็กต์ การเจาะรูแบบเซอร์โวแบบออนไลน์จะบันทึกทุกรูเทียบกับตำแหน่งการตัดด้วยตัวเข้ารหัสแบบวงปิด ซึ่งรักษาระยะห่างของรูให้อยู่ภายใน /-0.5 มม. แม้ว่าความหนาของแถบจะเปลี่ยนไปก็ตาม หากตารางการประมวลผลคอยล์ของคุณมีการเจาะยึดแผงโซลาร์เซลล์หรือถาดสายเคเบิลเพิ่มเติมนอกเหนือจากแป หัวเจาะจะกลายเป็นการตัดสินใจที่มีความยืดหยุ่นมากกว่าแท่นขึ้นรูป
 เครื่องขึ้นรูปม้วนเจาะเซอร์โว 8 แกนสำหรับวงเล็บ PV พลังงานแสงอาทิตย์ เมื่อติดตั้งด้วยระบบการเจาะแบบเซอร์โว 8 แกน สายการผลิตนี้จะปรับตำแหน่งการเจาะและความกว้าง/ความสูงของโปรไฟล์สำหรับโปรไฟล์วงเล็บพลังงานแสงอาทิตย์โดยอัตโนมัติ มีการลงทะเบียนตัวเข้ารหัสแบบวงปิดเพื่อระยะห่างของรูที่แม่นยำ ทำให้เหมาะอย่างยิ่งเมื่อรูปแบบการเจาะแตกต่างกันไปในแต่ละโปรเจ็กต์ ดูผลิตภัณฑ์ →
สำหรับการตัดเฉือน เซอร์โวฟลายอิ้งเฉือนจะรักษาความคลาดเคลื่อนของความยาวไว้ที่ /-1.0 มม. โดยการซิงโครไนซ์แรงเฉือนกับเส้นผ่าน ชุดตัดไฮดรอลิกมีราคาถูกกว่า แต่โดยปกติแล้วจะอยู่ที่ /-3 ถึง 5 มม. และสร้างเสี้ยนที่ทำให้การประกอบไซต์ช้าลง เปรียบเทียบโครงร่างไดรฟ์และการควบคุมที่สมบูรณ์กับ คู่มือการเลือกเครื่องขึ้นรูปโปรไฟล์ ก่อนที่คุณจะคัดเลือกซัพพลายเออร์
หลังจากการตัด แปจะย้ายไปที่โต๊ะหมุนเพื่อนับและมัดรวม สถานีรัดสายรัดอัตโนมัติจะเข้ามาแทนที่พนักงานสองคนต่อกะ และรักษาความตึงของมัดให้สม่ำเสมอ ซึ่งช่วยปกป้องรูปทรงการวางซ้อนระหว่างการขนส่งรถบรรทุกคันเดียวกัน ซึ่งทำให้โปรไฟล์ Z สวยงาม
 เครื่องบรรจุและรัดสายรัดโปรไฟล์อัตโนมัติสำหรับมัดโลหะ ระบบการบรรจุนี้จะทำการพลิกปุ่มโดยอัตโนมัติ การบรรจุเป็นมัดเล็ก และมัดใหญ่บนพาเลทด้วยแถบรองรับที่ทำจากไม้ โดยมาแทนที่ผู้ปฏิบัติงานมัดรวมด้วยมือ และรับประกันความตึงของมัดที่สม่ำเสมอ ปกป้องโปรไฟล์แประหว่างการขนส่ง และปรับปรุงการจัดการปลายน้ำ ดูผลิตภัณฑ์ →
ขอให้ซัพพลายเออร์จำลองจังหวะการเจาะสำหรับแปที่ยาวที่สุดของคุณ โปรแกรมควบคุมควรคำนึงถึงการเร่งความเร็ว การชะลอตัว และการวางตำแหน่งจุดตัด ไม่ใช่แค่ความเร็วเฉลี่ยของเส้นผ่านเท่านั้น
วิธีที่เร็วที่สุดในการเปรียบเทียบซัพพลายเออร์เครื่องแป Z คือการขอเอกสารสามรายการก่อนใบเสนอราคาเชิงพาณิชย์ ได้แก่ แบบม้วนดอกไม้ รูปแบบแม่พิมพ์เจาะ และชิ้นทดสอบที่สร้างจากแถบเหล็กของคุณเอง
ใช้ลำดับต่อไปนี้เมื่อคุณประเมินข้อเสนออุปกรณ์
ก่อนที่คุณจะคอมมิต ให้ตรวจทานข้อมูลอ้างอิงที่ติดตั้ง แฟ้มเอกสารกรณีโครงการของ Sihua รวมถึงสายการผลิตแปและชั้นวางที่สมบูรณ์ซึ่งส่งมอบให้กับผู้ผลิตอาคารที่เป็นโลหะ โดยมีสถาปัตยกรรมการเจาะเซอร์โวและฟลายอิ้งเฉือนแบบเดียวกับที่อธิบายไว้ข้างต้น
คำตอบสั้นๆ สำหรับคำถามสี่ข้อที่ครอบงำการซื้อเครื่องจักร Z Purlin มีดังต่อไปนี้
ใช่. เส้นหลายโปรไฟล์พร้อมขาตั้งที่ปรับได้แบบเซอร์โวหรือตลับที่เปลี่ยนอย่างรวดเร็วสลับระหว่างส่วน C, U, Z และ Sigma ข้อเสียคือความเสถียรของพิกัดความเผื่อที่ต่ำกว่าเล็กน้อยเมื่อเทียบกับ Z line เฉพาะที่ไม่เคยเปลี่ยนเครื่องมือ
เส้นมาตรฐานรองรับแถบเหล็กชุบสังกะสีจุ่มร้อนขนาด 1.5 ถึง 3.0 มม. ในเกรด Q235B หรือ Q355B ความหนาด้านบนขึ้นอยู่กับความกว้างของหน้าแปลนและจำนวนรอบการขึ้นรูป การผ่านน้อยครั้งเกินไปทำให้เกิดการดีดกลับที่ปลายหน้าแปลน และทำให้ช่องว่างที่ซ้อนอยู่ไม่มั่นคง
ด้วยวัสดุ 2.0 มม. ที่ 15 ม./นาที และใช้เวลาวิ่งสุทธิ 6 ชั่วโมง การทำงาน 8 ชั่วโมงทำให้เกิดความยาวแปประมาณ 5,400 เมตร ความยาวตัด จำนวนรู และความเร็วในการซ้อนสามารถลดตัวเลขดังกล่าวได้ ดังนั้น ตรวจสอบรอบเวลาการเจาะด้วยส่วนผสมผลิตภัณฑ์ของคุณเอง
ความทนทานต่อความยาวของแปจะควบคุมความเร็วการแข็งตัวที่รอยต่อที่มีการซัด เซอร์โวฟลายอิ้งเฉือนที่มีการวัดความยาวแบบวงปิดถือ /-1.0 ถึง 2.0 มม. แรงเฉือนแบบไฮดรอลิกมักจะตกลงที่ /-3 ถึง 5 มม. โดยมีทิศทางของเสี้ยนไม่สอดคล้องกัน สำหรับโครงการที่มีหลังคาต่อเนื่อง ความอดทนที่เข้มงวดมากขึ้นจะส่งผลที่ไซต์งาน
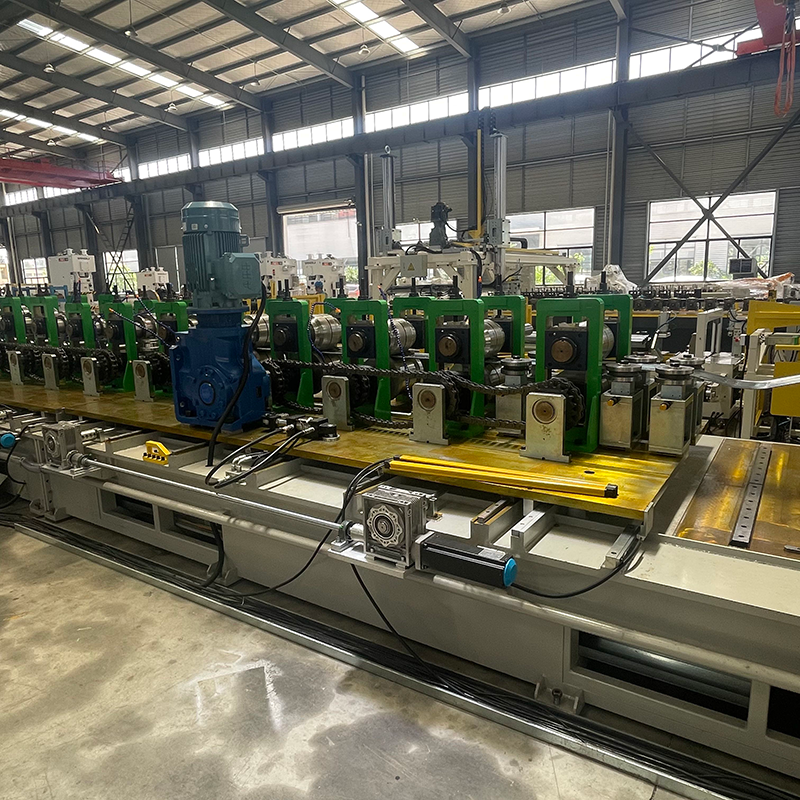
เครื่องขึ้นรูปม้วนซิกม่า CUZ เครื่อง decoiler หัวเดียวสำหรับงานหนัก ความจุ 5 ตัน เ...
ดูรายละเอียดอย่าลังเลที่จะติดต่อเราเมื่อคุณต้องการเรา!
ข้อมูลการติดต่อ
ผลิตภัณฑ์
มือถือ