การเลือกวัสดุอินพุตที่ถูกต้องสำหรับก เครื่องขึ้นรูปม้วนโปรไฟล์ Drywall คือการตัดสินใจที่สำคัญที่สุดเพียงอย่างเดียวที่ส่งผลต่อคุณภาพผลิตภัณฑ์ อายุการใช้งานเครื่องมือ ประสิทธิภาพการผลิต และประสิทธิภาพของโปรไฟล์ขั้นสุดท้าย แตกต่างจากการขึ้นรูปโลหะแผ่นทั่วไป โปรไฟล์ drywall ต้องการความคลาดเคลื่อนด้านขนาดที่เข้มงวด คุณสมบัติทางกลที่สม่ำเสมอ และลักษณะการเคลือบเฉพาะ เนื่องจากโปรไฟล์เหล่านี้ทำหน้าที่เป็นส่วนประกอบการวางกรอบโครงสร้างในผนังพาร์ติชัน ระบบเพดาน และชุดประกอบที่ทนไฟ
คู่มือนี้ให้รายละเอียดที่ครอบคลุมและใช้งานได้จริงของพารามิเตอร์วัสดุทุกอย่างที่คุณต้องประเมินก่อนที่จะป้อนขดลวดเข้าไปในม้วนแรกของคุณ เราไปไกลกว่าเกรดเหล็กทั่วไปและตรวจสอบข้อจำกัดในการผลิตในโลกแห่งความเป็นจริง ปฏิกิริยาการเคลือบกับแม่พิมพ์ลูกกลิ้ง ผลกระทบของสภาพขอบต่อความตรง และการแลกเปลี่ยนระหว่างต้นทุนและความสามารถในการขึ้นรูป ไม่ว่าคุณจะผลิต C-studs, U-tracks, furring channel หรือ tees เพดาน ตัวเลือกวัสดุที่ระบุไว้ในที่นี้จะส่งผลโดยตรงต่ออัตราการปฏิเสธ ความถี่ในการเปลี่ยนเครื่องมือ และความพึงพอใจของลูกค้าขั้นปลายน้ำ
โปรไฟล์ drywall ส่วนใหญ่ผลิตจากแผ่นเหล็กคาร์บอนต่ำ แต่เกรดเฉพาะและเส้นทางการประมวลผลจะแตกต่างกันอย่างมากขึ้นอยู่กับการใช้งานขั้นสุดท้าย ด้านล่างนี้คือรายละเอียดโดยละเอียดของประเภทโลหะพื้นฐานหลักที่ใช้ทั่วโลก
เหล็กเชิงพาณิชย์เป็นวัสดุตั้งต้นที่ใช้กันทั่วไปมากที่สุดสำหรับเดือยและรางยิปซั่มภายในแบบมาตรฐาน เป็นการผสมผสานที่ลงตัวระหว่างความสามารถในการขึ้นรูปและความแข็งแรงสำหรับการก่อสร้างทั่วไป ความแข็งแรงของผลผลิตโดยทั่วไปอยู่ระหว่าง 170 ถึง 240 MPa โดยมีความต้านทานแรงดึงระหว่าง 270 ถึง 340 MPa เกรดนี้เหมาะสำหรับพาร์ติชันที่ไม่มีการรับน้ำหนัก ซึ่งความแม่นยำของมิติมีความสำคัญมากกว่าความจุของโครงสร้าง เครื่องขึ้นรูปม้วนจัดการวัสดุ CS โดยมีการสึกหรอของลูกกลิ้งน้อยที่สุด โดยรักษาความสะอาดของพื้นผิว
เกรด FS ได้รับการออกแบบทางวิศวกรรมโดยเฉพาะสำหรับการขึ้นรูปเย็น โดยมีค่าการยืดตัวที่สูงกว่า (โดยทั่วไปคือ 28-32% ในความยาวเกจ 50 มม.) เมื่อเทียบกับเหล็กกล้าเชิงพาณิชย์ ซึ่งช่วยลดความเสี่ยงของการแตกร้าวที่มุมระหว่างการดัดโค้งที่มีรัศมีแคบ สำหรับโปรไฟล์ผนังยิปซั่มที่ต้องมีการโค้งงอหลายครั้งภายในส่วนเว็บสั้นๆ เช่น หมุดแบบกล่องหรือรางเสริม วัสดุ FS เป็นตัวเลือกที่ต้องการ ผู้จัดการฝ่ายผลิตที่มีประสบการณ์หลายคนเก็บคอยล์ FS ไว้เป็นสินค้าคงคลังหลัก เนื่องจากมีช่วงกระบวนการที่กว้างกว่าสำหรับการปรับช่องว่างของลูกกลิ้ง
เมื่อโปรไฟล์ผนังยิปซั่มต้องรับน้ำหนักตามแนวแกนหรือเป็นส่วนหนึ่งของระบบผนังรับแรงเฉือน เกรดเหล็กโครงสร้างจึงจำเป็น โดยทั่วไปจะระบุเกรด 33 (ผลผลิต 230 MPa) และเกรด 40 (ผลผลิต 276 MPa) ในโครงการเชิงพาณิชย์และสถาบัน อย่างไรก็ตาม วัสดุที่มีความแข็งแรงสูงกว่านั้นต้องการเครื่องขึ้นรูปม้วนที่แข็งแกร่งกว่า โดยมีสถานีขับเคลื่อนที่เพิ่มขึ้นและเฟรมที่หนักกว่า เอฟเฟกต์การสปริงกลับจะเด่นชัดมากขึ้น โดยต้องมีการชดเชยการโค้งงอมากเกินไปในการขึ้นรูปครั้งล่าสุด เราสังเกตเห็นว่าเหล็กโครงสร้างที่มีความแข็งแรงให้ผลผลิตสูงกว่า 350 MPa ช่วยเร่งการสึกหรอของลูกกลิ้งบนเครื่องมือที่ไม่เคลือบผิวได้อย่างมาก ดังนั้นจึงมักแนะนำให้ใช้ลูกกลิ้งเคลือบคาร์ไบด์สำหรับการวิ่งเป็นเวลานาน
หมายเหตุการผลิต: อย่าคิดว่าเกรดเหล็กที่ได้รับการรับรองสำหรับส่วนรีดร้อนจะทำงานเหมือนกันในโปรไฟล์ที่ขึ้นรูปแบบรีดเย็น ทิศทางการโค้งงอที่สัมพันธ์กับทิศทางการหมุนของแถบเดิมจะสร้างคุณสมบัติแอนไอโซโทรปิก โดยให้ทดสอบคอยล์ตัวอย่างจากค่าความร้อนใหม่แต่ละค่าก่อนการผลิตเต็มรูปแบบเสมอ
การเคลือบผิวบนขดลวดเหล็กไม่ใช่สิ่งที่ต้องคำนึงถึงในภายหลัง โดยจะส่งผลโดยตรงต่อพฤติกรรมการเสียดสีภายในโรงรีดขึ้นรูป ความต้านทานการกัดกร่อนของโปรไฟล์ขั้นสุดท้าย และความเข้ากันได้กับข้อกำหนดในการก่อสร้างที่ทนไฟ ด้านล่างนี้เป็นการเปรียบเทียบอย่างเป็นระบบของสารเคลือบที่ใช้กันอย่างแพร่หลายสำหรับการผลิตโปรไฟล์ drywall
| ประเภทการเคลือบ | มวลการเคลือบ (กรัม/ตร.ม.) | คะแนนความสามารถในการขึ้นรูป | การใช้งานทั่วไป |
|---|---|---|---|
| จุ่มร้อนชุบสังกะสี (G30-G90) | 90-275 | ดีเยี่ยม (G30-G60) / ดี (G90) | ผนังภายในและภายนอกมาตรฐาน |
| ชุบสังกะสีด้วยไฟฟ้า | 20-60 | ดีมาก (ความหนาสม่ำเสมอ) | โปรไฟล์ที่แม่นยำพร้อมพิกัดความเผื่อต่ำ |
| อลูมิไนซ์ (ประเภท 1 และ 2) | 40-80 (เคลือบอัล) | ปานกลาง (การหล่อลื่นต่ำกว่า) | ระบบฝ้าเพดานที่ต้องการการสะท้อนความร้อน |
| เคลือบสี (โพลีเอสเตอร์, PVDF) | N/A (ความหนาของฟิล์ม 15-30 μm) | ยุติธรรม (เสี่ยงต่อการสมรส) | โปรไฟล์ที่เปิดเผยทางสถาปัตยกรรม |
ขนาดทางกายภาพของคอยล์อินพุตไม่เพียงแต่จะกำหนดรูปทรงโปรไฟล์ขั้นสุดท้ายเท่านั้น แต่ยังรวมถึงเวลาการตั้งค่า อัตราของเสีย และการใช้งานสายการผลิตโดยรวมด้วย ก เครื่องขึ้นรูปม้วนโปรไฟล์ Drywall โดยทั่วไปจะได้รับการออกแบบทางวิศวกรรมตามช่วงความกว้างและความหนาเฉพาะของแถบ การทำงานนอกช่วงเหล่านี้ทำให้เกิดข้อบกพร่องด้านคุณภาพและความเครียดทางกล
ความกว้างของแถบที่ต้องการคำนวณจากหน้าตัดที่พัฒนาแล้วของโปรไฟล์ขั้นสุดท้าย โดยคำนึงถึงค่าเผื่อการโค้งงอและรัศมีมุม สำหรับ C-stub มาตรฐานที่มีแผ่นใย 92 มม. หน้าแปลน 40 มม. และขอบ 8 มม. ความกว้างที่พัฒนาโดยทั่วไปจะอยู่ในช่วงระหว่าง 195 มม. ถึง 205 มม. ขึ้นอยู่กับรัศมีการโค้งงอด้านใน ทางเข้าของเครื่องขึ้นรูปม้วนจะต้องรองรับความกว้างของแถบที่ /- 1.5 มม. โดยไม่ทำให้เกิดคลื่นที่ขอบหรือการโก่งตรงกลาง แถบที่กว้างกว่าความจุที่กำหนดของเครื่องจะเพิ่มภาระให้กับลูกกลิ้งด้านข้าง และอาจเบี่ยงเบนเพลาลูกกลิ้ง ทำให้เกิดส่วนโค้งตามความยาวโปรไฟล์
น้ำหนักคอยล์
2-5 ตัน – มาตรฐานสำหรับการบรรทุกด้วยมือ
5-10 ตัน – เหมาะสำหรับสายการผลิตอัตโนมัติ
คอยล์ไอดี
508 มม. (20") – ขนาดแมนเดรลที่พบมากที่สุด
610 มม. (24") – สำหรับคอยล์หนัก
คอยล์ OD
สูงถึง 1200 มม. – ช่วงมาตรฐาน
มากกว่า 1,500 มม. – ต้องใช้เครื่องคลายคอยล์สำหรับงานหนัก
พฤติกรรมทางกลของแถบเหล็กภายใต้การเปลี่ยนรูปเย็นจะถูกควบคุมโดยพารามิเตอร์ที่สำคัญหลายประการ การทำความเข้าใจคุณสมบัติเหล่านี้ทำให้คุณสามารถคาดการณ์ว่าวัสดุจะตอบสนองอย่างไรในแต่ละสถานีขึ้นรูป และทำการปรับเปลี่ยนเชิงรุกกับช่องว่างของลูกกลิ้ง ตัวกั้นด้านข้าง และชุดยืดผม
เมื่อแถบเคลื่อนผ่านแท่นม้วนที่ต่อเนื่องกัน แถบจะผ่านการชุบแข็ง ซึ่งจะเพิ่มความแข็งแรงของผลผลิตและลดความเหนียว สำหรับโปรไฟล์ผนังยิปซั่มทั่วไปที่สร้างใน 14 ถึง 18 สถานี กำลังรับผลผลิตที่ทางออกอาจสูงกว่าค่าคอยล์ขาเข้า 15-25% ต้องคำนึงถึงปรากฏการณ์นี้เมื่อระบุความสามารถในการรับน้ำหนักของโปรไฟล์ขั้นสุดท้าย วัสดุที่มีกำลังให้ผลผลิตเริ่มต้นต่ำ (ต่ำกว่า 200 MPa) มีแนวโน้มที่จะมีการยืดตัวมากเกินไปในระหว่างการขึ้นรูป ส่งผลให้ได้โปรไฟล์สุดท้ายที่ยาวกว่าการตั้งค่าความยาวในการตัด
ข้อกำหนดการยืดตัวขั้นต่ำสำหรับวัสดุโปรไฟล์ drywall โดยทั่วไปคือ 22% ในความยาวเกจ 50 มม. ค่าการยืดตัวที่ต่ำกว่ามีความสัมพันธ์กับการแตกร้าวที่เพิ่มขึ้นที่รัศมีด้านนอกของส่วนโค้ง โดยเฉพาะอย่างยิ่งสำหรับโปรไฟล์ที่มีมุมแหลมคม (รัศมีภายในน้อยกว่าความหนา 1.5 เท่า) ผู้ผลิตหลายรายทำการทดสอบการโค้งงอ 180 องศาอย่างง่ายกับคอยล์ใหม่แต่ละล็อตเพื่อตรวจสอบความสามารถในการขึ้นรูปก่อนที่จะบรรจุลงบนอันคอยล์เลอร์
ความแข็งแบบร็อคเวลล์ (โดยทั่วไปคือ HRB 50-70 สำหรับเหล็กผนัง drywall) มีความสัมพันธ์โดยตรงกับอัตราการสึกหรอของลูกกลิ้ง วัสดุที่มีความแข็งมากขึ้น ซึ่งมักเป็นผลมาจากปริมาณคาร์บอนที่สูงขึ้นหรือการรีดเย็นที่ลดลง ทำให้เกิดการสึกหรอจากการเสียดสีกับเครื่องมือขึ้นรูปลูกกลิ้งมากขึ้น ในสภาพแวดล้อมการผลิตที่มีปริมาณมาก เราขอแนะนำให้ใช้เหล็กกล้าเครื่องมือ D2 หรือลูกกลิ้งโลหะผสมผงเมื่อขึ้นรูปเหล็กกล้าที่สูงกว่า HRB 65 เพื่อรักษารูปทรงของโปรไฟล์ไว้ตลอดระยะเวลาที่ขยายออกโดยไม่ต้องทำการเจียรซ้ำ
คุณภาพของขอบแถบเป็นพารามิเตอร์ที่มักถูกมองข้าม ซึ่งมีอิทธิพลอย่างมากต่อความตรงและผิวสำเร็จของโปรไฟล์ drywall สุดท้าย ขดลวดเหล็กส่วนใหญ่มาพร้อมกับขอบโรงสีหรือขอบกรีด และความแตกต่างเป็นสิ่งสำคัญอย่างยิ่งต่อประสิทธิภาพการขึ้นรูปม้วน
การตรวจสอบคุณภาพคมตัดที่สำคัญ: ใช้นิ้วหัวแม่มือของคุณไปตามขอบทั้งสองของแถบ เสี้ยนคมที่มีความสูงเกิน 0.1 มม. จะทำให้เกิดรอยขีดข่วนบนพื้นผิวม้วนอย่างต่อเนื่อง และสร้างรอยครูดบนหน้าแปลนโปรไฟล์ วิธีแก้ไขคือระบุการผ่านการลบคมขอบขั้นที่สอง หรือเลือกคอยล์ที่มีตัวเลือก "ขอบเรียบ" จากตัวสลิตเตอร์
โปรไฟล์ผนังยิปซั่มส่วนใหญ่จำเป็นต้องเจาะรู เพื่อเชื่อมต่อสกรู ทางเดินบริการ หรือประสิทธิภาพเสียง พฤติกรรมของวัสดุภายใต้การเจาะมีความสำคัญพอๆ กับพฤติกรรมของวัสดุภายใต้การโค้งงอ วัสดุที่นิ่มกว่า (ผลผลิตต่ำกว่า 220 MPa) จะทำให้รูสะอาดและมีเสี้ยนน้อยที่สุด ในขณะที่วัสดุที่แข็งกว่ามีแนวโน้มที่จะสร้างขอบหยักที่ต้องมีการลบคมขั้นที่สอง
หน่วยเจาะบน เครื่องขึ้นรูปม้วนโปรไฟล์ Drywall ทำงานที่อัตรารอบสูง - มักจะเกิน 60 จังหวะต่อนาที วัสดุที่มีค่าการยืดตัวสูงจะมีการสปริงกลับน้อยกว่ารอบๆ รูที่เจาะ ส่งผลให้พื้นผิวของรางเรียบขึ้น ในทางกลับกัน วัสดุที่มีการยืดตัวต่ำ (ต่ำกว่า 22%) มีแนวโน้มที่จะโดมขึ้นรอบๆ รู ซึ่งขัดขวางการเรียงซ้อนและการขนย้ายในภายหลัง
| ประเภทวัสดุ | ความสูงของเสี้ยน (มม.) | อัตราการสึกหรอของหมัด | ระยะห่างที่แนะนำ |
|---|---|---|---|
| CS (ผลผลิตต่ำ) | 0.05-0.12 | ต่ำ | ความหนา 6-8% |
| FS (เกรดการขึ้นรูป) | 0.08-0.18 | ปานกลาง | ความหนา 8-10% |
| โครงสร้าง (เกรด 40) | 0.15-0.30 น | สูง | ความหนา 10-12% |
หากต้องการเลือกวัสดุที่เหมาะสมที่สุดอย่างเป็นระบบสำหรับการผลิตโปรไฟล์ drywall ของคุณ ให้ปฏิบัติตามขั้นตอนการทำงานเจ็ดขั้นตอนนี้ซึ่งผสานรวมปัจจัยทางเทคนิค การปฏิบัติงาน และเชิงพาณิชย์
แม้ว่าจะมีการเลือกใช้วัสดุอย่างระมัดระวัง แต่ก็ยังมีข้อบกพร่องบางอย่างเกิดขึ้นในระหว่างการผลิต ด้านล่างนี้คือคำแนะนำในการแก้ไขปัญหาเชิงปฏิบัติซึ่งเชื่อมโยงคุณสมบัติของวัสดุเข้ากับข้อบกพร่องของโปรไฟล์เฉพาะ
โดยทั่วไปไม่แนะนำให้ใช้เหล็กแผ่นรีดร้อนสำหรับโปรไฟล์ผนังยิปซั่ม เนื่องจากมีชั้นออกไซด์ (สเกล) ที่หนากว่า ความทนทานต่อความหนาที่กว้างกว่า และคุณภาพพื้นผิวต่ำกว่าเมื่อเทียบกับเหล็กรีดเย็น เครื่องชั่งสามารถขัดถูม้วนขึ้นรูปได้อย่างรวดเร็วและสร้างขนาดโปรไฟล์ที่ไม่สอดคล้องกัน อย่างไรก็ตาม หากใช้เหล็กแผ่นรีดร้อนแบบดองและทาน้ำมัน ก็สามารถขึ้นรูปได้ แต่โดยทั่วไปแล้วจะให้พื้นผิวที่หยาบกว่าซึ่งไม่เป็นที่ยอมรับสำหรับการใช้งานแบบเปิดเผยหรือทาสี
เครื่องขึ้นรูปม้วนโปรไฟล์ drywall มาตรฐานส่วนใหญ่ได้รับการจัดอันดับสำหรับความหนาระหว่าง 0.4 มม. ถึง 1.2 มม. รุ่นที่ใช้งานหนักสามารถรองรับได้สูงสุดถึง 1.5 มม. หรือ 2.0 มม. แต่ต้องใช้ขาตั้งม้วนเสริม เพลาที่มีเส้นผ่านศูนย์กลางใหญ่ขึ้น และกำลังมอเตอร์ที่สูงขึ้น โปรดศึกษาแผ่นข้อมูลทางเทคนิคของเครื่องของคุณก่อนใช้งานวัสดุที่มีความหนา เนื่องจากความจุเกินที่กำหนดอาจทำให้กระปุกเกียร์และแบริ่งลูกกลิ้งเสียหายอย่างถาวร
ใช่. โดยทั่วไปคอยล์เคลือบสีล่วงหน้าต้องใช้ความเร็วในการขึ้นรูปช้าลง (ลดลง 20-30%) เพื่อป้องกันไม่ให้สีเกิดรอยด่างหรือหลุดลอกบริเวณส่วนโค้งงอ ขดลวดชุบสังกะสีและสังกะสีด้วยไฟฟ้าสามารถทำงานได้ที่ความเร็วสูงสุดเนื่องจากการเคลือบสังกะสีทำหน้าที่เป็นสารหล่อลื่นที่เป็นของแข็ง คอยล์อลูมิไนซ์จะอยู่ระหว่างนั้น เนื่องจากการเคลือบอะลูมิเนียม-ซิลิคอนมีการหล่อลื่นปานกลาง แต่สามารถสะสมตัวบนลูกกลิ้งเมื่อเวลาผ่านไป โดยจำเป็นต้องหยุดทำความสะอาดบ่อยครั้ง
ความกว้างของแถบที่ถูกต้องถูกกำหนดโดยความยาวที่พัฒนาแล้วของหน้าตัด ซึ่งเป็นผลรวมของส่วนของแผ่นตรงทั้งหมดบวกกับค่าเผื่อการโค้งงอสำหรับแต่ละมุม วิธีปฏิบัติจริงคือการตัดแถบตัวอย่าง ทำเครื่องหมายเส้นโค้ง พับด้วยตนเองหรือกดเบรก จากนั้นวัดความยาวเรียบก่อนพับ วิธีการเชิงประจักษ์นี้มักจะเชื่อถือได้มากกว่าการคำนวณทางทฤษฎี โดยเฉพาะอย่างยิ่งสำหรับโปรไฟล์ที่ไม่สมมาตรที่ซับซ้อน
เหล็กเชิงพาณิชย์ (CS Type B) เคลือบสังกะสีแบบจุ่มร้อน G40-G60 มีอัตราส่วนต้นทุนต่อประสิทธิภาพที่ดีที่สุดสำหรับการผลิตแกนภายในที่มีปริมาณมาก ให้ความสามารถในการขึ้นรูปที่เพียงพอ ทนต่อการกัดกร่อนที่ยอมรับได้ และมีคุณสมบัติทางกลที่สม่ำเสมอในการขนส่งคอยล์หลายตัว สำหรับโครงการที่ต้องการความแข็งแรงสูง เหล็กโครงสร้างเกรด 33 จะเพิ่มต้นทุนวัสดุประมาณ 10-12% แต่จะลดน้ำหนักโปรไฟล์ลงสำหรับความสามารถในการรับน้ำหนักเท่าเดิม ซึ่งบางครั้งก็ชดเชยราคาต่อหน่วยที่สูงขึ้น
สแตนเลสไม่ค่อยถูกนำมาใช้กับโปรไฟล์ drywall มาตรฐาน เนื่องจากมีต้นทุนสูง อัตราการชุบแข็งในการทำงาน และมีลักษณะการเสียดสี หากจำเป็นสำหรับการใช้งานด้านสถาปัตยกรรมเฉพาะทางหรือทางทะเล คุณต้องใช้เครื่องขึ้นรูปม้วนที่มีม้วนเคลือบคาร์ไบด์ กำลังการขึ้นรูปที่เพิ่มขึ้น และระบบหล่อลื่นเฉพาะ การใช้สเตนเลสกับเครื่องมือเหล็กกล้าคาร์บอนมาตรฐานจะทำให้เกิดการสึกหรอของลูกกลิ้งอย่างรวดเร็วและการกัดพื้นผิวที่ยอมรับไม่ได้ภายในระยะไม่กี่ร้อยเมตร
การจัดเก็บคอยล์ที่ไม่เหมาะสม – โดยเฉพาะอย่างยิ่งการสัมผัสกับความชื้นหรืออุณหภูมิสุดขั้ว – อาจทำให้คุณภาพพื้นผิวลดลงและเปลี่ยนแปลงคุณสมบัติทางกลตามอายุ คอยล์สังกะสีที่เก็บไว้ในสภาวะชื้นจะเกิดสนิมขาว (ซิงค์ไฮดรอกไซด์) ซึ่งจะเพิ่มแรงเสียดทานระหว่างการขึ้นรูป คอยล์ที่ถูกจัดเก็บในแนวตั้งเป็นเวลานานสามารถเกิด "ชุดคอยล์" ถาวร (ความโค้ง) ซึ่งทำให้การป้อนยาก เก็บคอยล์ในแนวนอนบนอานบุนวมในบริเวณที่แห้งและมีการควบคุมสภาพอากาศ และใช้ในลักษณะเข้าก่อนออกก่อน
ใช่. โดยทั่วไปโปรไฟล์ทีติดเพดานจะมีแผ่นบางกว่าและมีหน้าแปลนที่ยาวกว่า ซึ่งต้องใช้วัสดุที่มีการยืดตัวสูงกว่าเพื่อให้ได้โค้งงอ 90 องศาที่คมชัดโดยไม่แตกร้าว ในทางกลับกัน สตั๊ดติดผนังให้ความสำคัญกับความแข็งแกร่งและความตรง สำหรับทีติดเพดาน แนะนำให้ใช้เหล็กขึ้นรูป (FS) ที่มีการยืดตัวอย่างน้อย 30% ในขณะที่หมุดติดผนังสามารถใช้เหล็กเชิงพาณิชย์ที่มีการยืดตัว 25% นอกจากนี้ tees ติดเพดานมักใช้เกจที่เบากว่า (0.45-0.55 มม.) เมื่อเทียบกับหมุดติดผนัง (0.55-0.75 มม.)
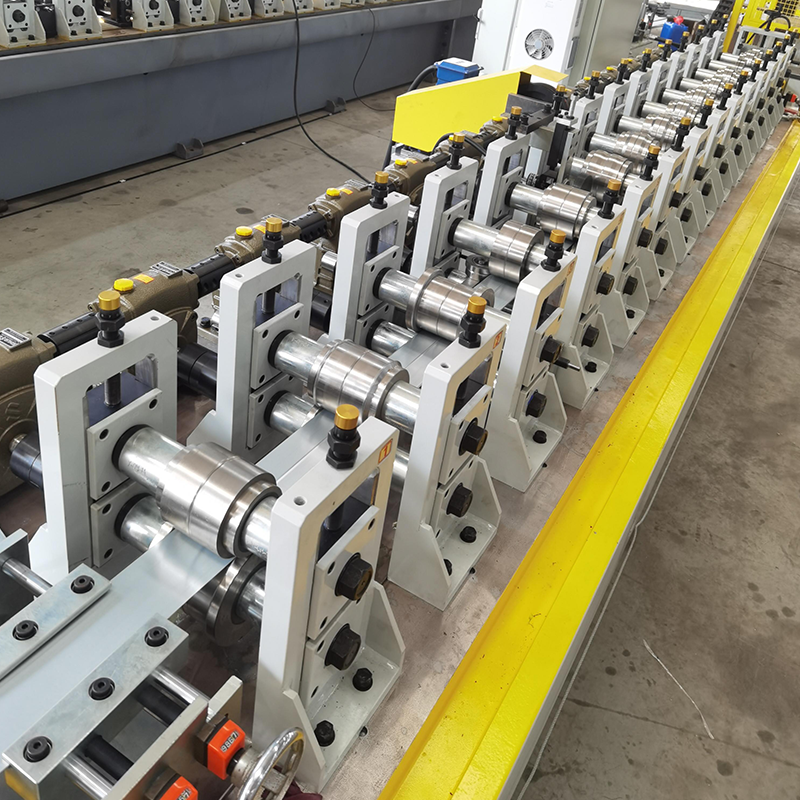
เครื่องขึ้นรูปม้วนเฟืองตัวหนอน Drywall รุ่นเรียบง่ายไม่ใช่แบบเปลี่ยนคาสเซ็ตอย่างรวดเร็ว ประหยัดและราคาไม่แพง (สามารถอัพเกรดเป็นประเภทคาสเซ็ตแบบเปลี่ยนเร็วซึ่งสามารถสร...
ดูรายละเอียดอย่าลังเลที่จะติดต่อเราเมื่อคุณต้องการเรา!
ข้อมูลการติดต่อ
ผลิตภัณฑ์
มือถือ